مقدمة
عند تقطيع رغوة EVA، يواجه المصنّعون تحديات فريدة تتطلب معرفة وتقنيات متخصصة. أصبحت رغوة EVA (أسيتات فينيل الإيثيلين) المادة المفضلة للتغليف والعزل والتطبيقات الوقائية نظرًا لخصائصها الممتازة في التوسيد وامتصاص الصدمات والعزل الحراري ومقاومة الرطوبة والتآكل الكيميائي.
تستكشف هذه المقالة الجوانب الحاسمة لمعالجة رغوة EVA وتقدم حلولاً احترافية للتغلب على أكثر تحديات التصنيع شيوعاً.
ما هي عملية قطع رغوة EVA بالقالب؟
يشير تقطيع رغوة EVA إلى عملية تقطيع مواد رغوة EVA إلى أشكال وأحجام دقيقة باستخدام طرق تقطيع مختلفة. تُعد عملية قطع رغوة EVA بالقالب ضرورية لإنشاء حلول رغوة مخصصة عبر صناعات متعددة، من تغليف الإلكترونيات إلى تطبيقات السيارات.
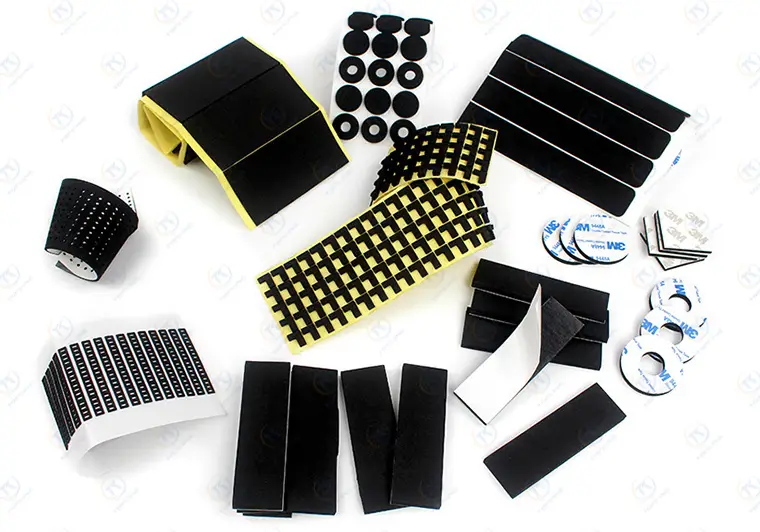
الخصائص الرئيسية لرغوة EVA المستخدمة في القطع بالقوالب
تتميز رغوة EVA بخصائص فريدة تؤثر على عملية القطع بالقالب:
- نطاق السماكة: عادةً ما يتراوح قطرها بين 1 و 2 مم، مع إمكانيات تصل إلى 5 مم للتطبيقات المتخصصة.
- مرونة: مرونة معتدلة مع حدود مرونة منخفضة.
- هيكل رغوي: بنية خلوية يمكن أن تولد غباراً أثناء القطع.
- مقاومة الضغط: ميل للتشوه تحت الضغط.
- صلابة منخفضة: يجعل القطع الدقيق أمراً صعباً.
أربع تقنيات أساسية لقطع رغوة EVA
تُستخدم عدة طرق لـ قطع رغوة EVA. تقدم كل تقنية مزايا وقيودًا مميزة تؤثر بشكل مباشر على كفاءة الإنتاج والجودة والفعالية من حيث التكلفة.
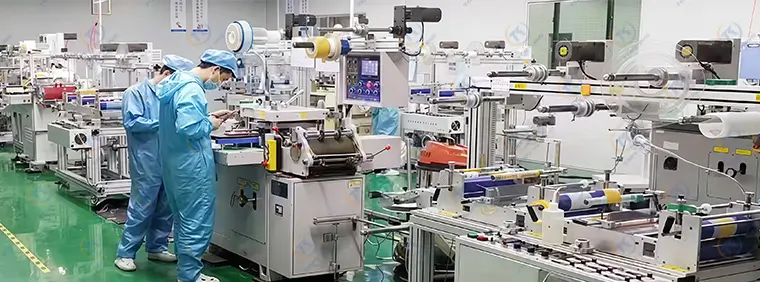
ماكينات القطع CNC
يُعدّ قطع الرغوة باستخدام الحاسوب (CNC) مثاليًا للمنتجات المستطيلة القياسية، حيث يوفر ما يلي:
- تحويل الرسومات بواسطة الحاسوب.
- تحسين مسار القطع المحاكي.
- دقة قطع استثنائية للأشكال الهندسية.
- القيود: لا يمكن التعامل مع الأشكال المخصصة المعقدة.
مكبس قطع القوالب (الطريقة التقليدية)
تتضمن طريقة القطع التقليدية باستخدام قوالب رغوة EVA ما يلي:
- العملية: إنشاء قوالب فولاذية لعمليات مكابس التثقيب.
- السعة: الطريقة الأساسية للمواد التي يتراوح سمكها بين 0 و30 مم.
- التحدي: غالباً ما تتعرض المواد التي يزيد سمكها عن 30 مم للتشوه والحواف المشطوفة التي يجدها العديد من العملاء غير مقبولة.
جهاز التوجيه/النقش CNC
تقنيات قطع رغوة EVA المتخصصة لـ:
- الاستخدام: حشوات رغوية من مادة EVA تتطلب قطعًا سطحيًا أو قطعًا كاملًا.
- المعدات: أجهزة توجيه CNC متعددة الرؤوس (تكوينات من 1 إلى 4، ومن 1 إلى 6).
- العيوب: بطء سرعة المعالجة، ارتفاع مستويات الضوضاء، توليد كميات كبيرة من الغبار.
القطع بالسكين المتذبذب (موصى به)
الحل الأكثر تطوراً لتصنيع رغوة EVA:
- التكنولوجيا: أنظمة السكاكين المتذبذبة عالية السعة للمواد التي يتراوح سمكها بين 0 و100 مم.
- تعدد الاستخدامات: يتعامل مع مشاريع قطع رغوة EVA الهندسية والمخصصة على حد سواء.
- المزايا:
- لا حاجة إلى أدوات تشكيل باهظة الثمن.
- يزيل مشاكل الحواف المشطوفة.
- إنتاج صفر من المخلفات.
- ملحق اختياري للمغزل لحفر الثقوب الصغيرة.
- عملية صديقة للبيئة.
3 تحديات حرجة في قطع رغوة EVA
يمثل قطع رغوة EVA ثلاث مشكلات تشغيلية رئيسية: الحواف المائلة، والغبار، وصعوبة إزالة النفايات.
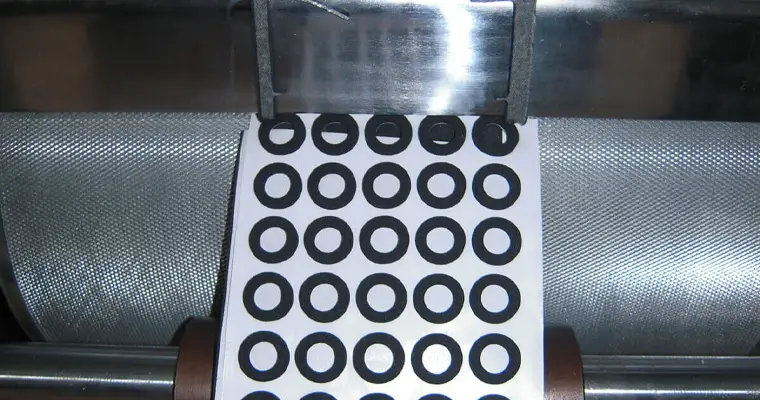
إليك كيفية حلها:
التحدي الأول: الحواف المشطوفة في قطع القوالب الرغوية
يؤدي سمك الرغوة العالي، بالإضافة إلى الضغط أثناء القطع، إلى تشوه السطح، وهو أمر بالغ الخطورة خاصةً مع القطع الدوراني بالقوالب. وتزداد هذه المشكلة تعقيدًا عندما يحتاج المصنّعون إلى حواف دقيقة ونظيفة لتطبيقاتهم.
حلول احترافية للتحكم في الحواف:
يُعدّ تحسين الأدوات خط الدفاع الأول ضدّ الحواف المشطوفة. استبدل أدوات القطع ذات الشفرة المزدوجة بسكاكين ذات حافة واحدة، واستخدم هندسة قطع مستقيمة من الداخل ومائلة من الخارج لتقليل شطف حواف رغوة EVA بشكل ملحوظ.
في هندسة العمليات، يختلف النهج باختلاف تعقيد المنتج. تستفيد الهياكل البسيطة من تقنيات القطع الشريطية، وفصل الحواف، والقطع المتقطع التي تقلل من عوامل التشوه. أما الأشكال الهندسية المعقدة فتتطلب تجزئة خطوط القطع، مع تجنب مسارات القطع المغلقة ذات أنماط الأسلاك المتعددة المتداخلة لتقليل إجهاد الضغط طوال عملية القطع.
التحدي الثاني: توليد الحطام والغبار
يؤدي انخفاض صلابة الرغوة وبنيتها الخلوية إلى توليد الجسيمات أثناء عمل الأدوات المتكرر، مما يخلق تلوثًا محمولًا جوًا يمكن أن يضر بجودة المنتج وسلامة بيئة العمل.
مكافحة التلوث بفعالية:
هناك طريقتان أساسيتان لمعالجة مشكلة توليد الغبار بفعالية. يوفر استخدام عامل الفصل نهجًا قياسيًا لعمليات القطع العامة، حيث يُنشئ حاجزًا يقلل من تكوّن الجسيمات. أما الطريقة القياسية في هذا المجال فتتضمن تغليف سطح الرغوة بغشاء واقٍ من البولي بروبيلين الموجه (OPP)، على الرغم من أن هذا يزيد من هدر المواد، إلا أنه يضمن عمليات قطع أنظف.
التحدي الثالث: صعوبات إزالة النفايات
تُشكل رغوة EVA السميكة مع أقطار الثقوب الصغيرة تحديات كبيرة في عملية الاستخراج أثناء قص رغوة إيفا حسب الطلب العملية. غالباً ما تفشل الطرق التقليدية عند التعامل مع التطبيقات الدقيقة.
الأساليب التقليدية وحدودها:
تستخدم أنظمة دبابيس الطرد تركيبات خارجية لإخراج المخلفات، ولكن سوء التشغيل قد يتسبب في خدش أسطح الرغوة، مما يؤدي إلى عيوب في المنتج. أما طرق الشفرات المستخدمة في عمليات القطع الدورانية، فقد ثبت عدم فعاليتها مع المواد السميكة ذات الفتحات الصغيرة.
الحل الأمثل: المعالجة غير المتزامنة
المعالجة غير المتزامنة يمثل النهج الأكثر تطوراً لـ قطع دقيق لرغوة إيفا, ، حيث تقدم حلولاً متزامنة للتحديات الرئيسية الثلاثة من خلال تقنيات التصنيع المتقدمة.
هذا قطع الرغوة الصناعية تتضمن هذه التقنية فصل مادة الطبقة العلوية باستخدام نظام تغذية غير متزامن مع الحفاظ على عملية قطع متزامنة لمادة الطبقة السفلية. تخضع الرغوة والفيلم الداعم لعمليات تغذية منفصلة، مما يخلق ظروفًا مثالية للقطع الدقيق.
الفوائد الشاملة للمعالجة غير المتزامنة
توفر عملية التشغيل غير المتزامنة حلاً قوياً ومتكاملاً للمشاكل الرئيسية في قطع رغوة EVA بالقوالب:
- توفير المواد: فهي لا تحافظ على رغوة EVA فحسب، بل تعمل أيضًا على تحسين استخدام المواد الأخرى المستخدمة.
- إزالة النفايات الآلية: أثناء جمع شريط المواد العلوي، تتم إزالة الإطار الخارجي لنفايات رغوة EVA في نفس الوقت، مما يؤدي إلى أتمتة عملية التخلص من النفايات.
- جودة حواف محسّنة: يؤدي توزيع الإجهاد المتأصل أثناء التغذية غير المتزامنة إلى تخفيف مشكلة الحافة المائلة بشكل كبير.
- تحكم مُحسّن بالغبار: تعمل هذه العملية المبسطة على إدارة الغبار المتولد واحتوائه بشكل فعال، مما يؤدي إلى بيئة عمل ومنتج أنظف.
تطبيقات وتفاوتات قطع رغوة EVA
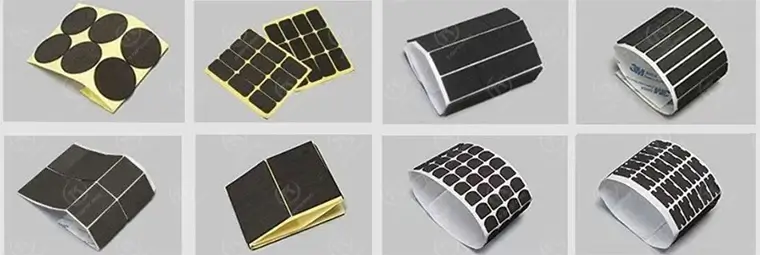
قطع رغوة EVA بالقالب يخدم قطاعات صناعية متنوعة تتطلب ما يلي:
- حشوات من رغوة EVA لأغراض منع التسرب.
- حشوات من رغوة EVA للتغليف الواقي.
- أشكال مخصصة مع دقة قطع الرغوة ±0.1 مم.
- تتوفر خيارات سمك رغوة EVA من 1 مم إلى 100 مم حسب طريقة القطع.
اختيار الطريقة المناسبة لقطع رغوة EVA
عند الاختيار تقنيات قطع رغوة إيفا, ، يعتبر:
- متطلبات الحجم: الإنتاج بكميات كبيرة يفضل القطع بالقوالب؛ النماذج الأولية تناسب طرق التحكم الرقمي بالحاسوب (CNC).
- تعقيد: الأشكال الهندسية البسيطة تعمل بالطرق التقليدية؛ أما الأشكال المعقدة فتتطلب أنظمة السكاكين المتذبذبة.
- سماكة: قطع القوالب القياسي للمواد التي يقل سمكها عن 30 مم؛ طرق متخصصة للمواد الأكثر سمكًا.
- متطلبات الجودةتتطلب التطبيقات الدقيقة معالجة غير متزامنة.
- المخاوف البيئيةتتطلب البيئات الحساسة للغبار أساليب قطع متطورة.
خاتمة
يتطلب إتقان عملية قطع رغوة EVA فهمًا شاملاً لخصائص المواد، وتقنيات القطع، واستراتيجيات تحسين العمليات. وقد أصبحت تقنيات المعالجة المتقدمة ضرورية لتحقيق نتائج تصنيع تنافسية.
توبكينج, بصفتي محترفًا مصنع شريط لاصق من رغوة EVA, يجمع بين المعرفة العميقة بالمواد وقدرات المعالجة المتقدمة لتقديم منتجات فائقة الجودة حلول قطع القوالب لرغوة EVA عبر تطبيقات صناعية متنوعة، تتراوح من الإلكترونيات إلى صناعة السيارات.