Введение
При вырубке пенополиэтилена (ЭВА) производители сталкиваются с уникальными проблемами, требующими специальных знаний и технологий. Пенополиэтилен (ЭВА) стал востребованным материалом для упаковки, изоляции и защитных применений благодаря своим превосходным амортизирующим, ударопоглощающим, теплоизоляционным, влагостойким и химически коррозионностойким свойствам.
В данной статье рассматриваются важнейшие аспекты обработки пенополиэтилена (ЭВА) и предлагаются профессиональные решения для преодоления наиболее распространенных производственных проблем.
Что такое вырубка пенополиэтилена (EVA)?
Вырубка пенополиэтилена (EVA) — это процесс нарезки пенополиэтилена на точные формы и размеры с использованием различных методов резки. Процесс вырубки пенополиэтилена (EVA) имеет важное значение для создания индивидуальных решений из пеноматериалов в самых разных отраслях, от упаковки электроники до автомобильной промышленности.
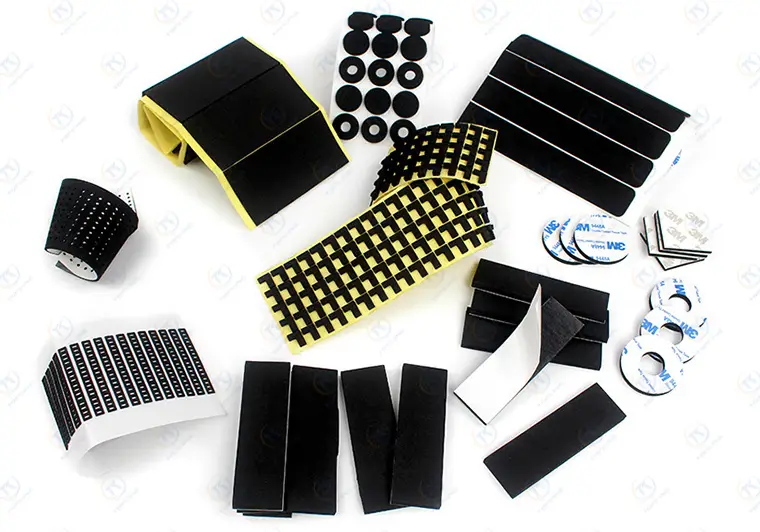
Основные свойства пенополиэтилена (ЭВА) для вырубки.
Пенополиэтилен (EVA) обладает уникальными характеристиками, которые влияют на процесс вырубки:
- Диапазон толщины: Как правило, толщина составляет 1-2 мм, с возможностью увеличения до 5 мм для специализированных применений.
- Эластичность: Умеренная гибкость с низким пределом упругости.
- Пеноструктура: Ячеистая конструкция, которая может образовывать пыль во время резки.
- Сопротивление сжатию: Склонность к деформации под давлением.
- Низкая прочность: Это затрудняет точную резку.
4 основных метода резки пенополиуретана EVA
Для этого используется несколько методов. Вырубка из ЭВА-пены. Каждая технология имеет свои преимущества и ограничения, которые напрямую влияют на эффективность производства, качество и экономическую целесообразность.
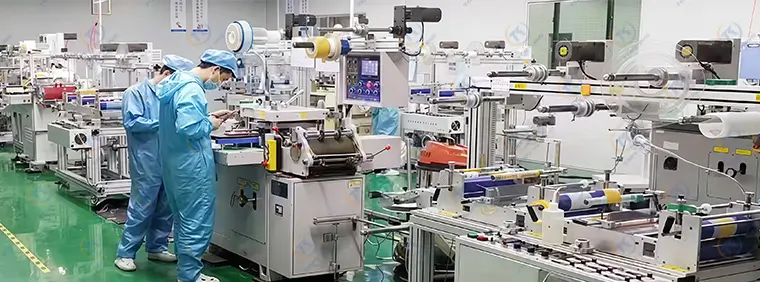
Станки для резки с ЧПУ
Станки для резки пенопласта с ЧПУ идеально подходят для стандартных прямоугольных изделий, обеспечивая следующие преимущества:
- Графическое преобразование, управляемое компьютером.
- Оптимизация траектории среза методом моделирования.
- Исключительная точность резки геометрических фигур.
- Ограничение: Не поддерживает сложные пользовательские формы.
Пресс для высечки (традиционный метод)
Традиционный метод вырубки пенополиэтилена включает в себя:
- Технологический процесс: Изготовление стальных штампов для штамповочных прессов.
- Производительность: Основной метод обработки материалов толщиной 0-30 мм.
- Проблема: Материалы толщиной более 30 мм часто деформируются и имеют скошенные края, что многие клиенты считают неприемлемым.
Фрезерный станок с ЧПУ/гравировка
Специализированные методы резки пенополиуретана для:
- Применение: Вставки из пенополиуретана EVA, требующие надрезки или сквозной резки.
- Оборудование: Многоголовочные фрезерные станки с ЧПУ (конфигурации 1-к-4, 1-к-6).
- Недостатки: низкая скорость обработки, высокий уровень шума, чрезмерное пылеобразование.
Резка осциллирующим ножом (рекомендуется)
Самое передовое решение для производства пенополиэтилена:
- Технология: Системы высокоамплитудных осциллирующих ножей для обработки материалов толщиной 0-100 мм.
- Универсальность: подходит как для геометрических, так и для нестандартных проектов по резке пенополиэтилена.
- Преимущества:
- Не требуется дорогостоящая штамповочная оснастка.
- Устраняет проблемы, связанные со скошенными краями.
- Отсутствие образования мусора.
- Дополнительная шпиндельная насадка для сверления отверстий малого диаметра.
- Экологически чистый процесс.
3 критически важные проблемы при вырубке пенополиуретана EVA
Вырубка пенополиэтилена создает три основные проблемы в процессе работы: скошенные края, пыль и затрудненное удаление отходов.
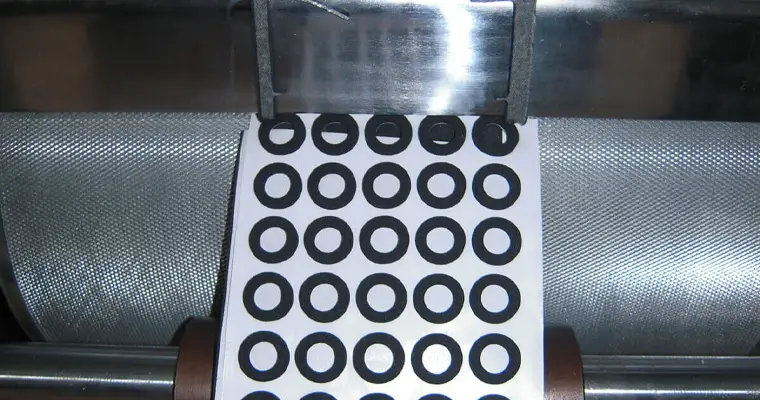
Вот как их решить:
Задание 1: Скошенные края при вырубке пенопласта.
Большая толщина пенопласта в сочетании со сжатием во время резки приводит к деформации поверхности, особенно сильной при ротационной вырубке. Эта проблема становится особенно актуальной, когда производителям необходимы точные и чистые кромки для своих изделий.
Профессиональные решения для контроля кромок:
Оптимизация инструмента — это первая линия защиты от скосов кромок. Замените двусторонние режущие инструменты на односторонние ножи и используйте геометрию резки «внутри прямо, снаружи под углом», чтобы значительно уменьшить скос кромок из пенополиуретана.
В технологическом проектировании подход варьируется в зависимости от сложности изделия. Для простых конструкций выгоднее использовать методы полосовой резки, разделения кромок и резки скачками, которые минимизируют деформационные факторы. Для сложных геометрических форм требуется разложение на линии ножа, избегая замкнутых траекторий резки с перекрывающимися многопроволочными схемами, чтобы минимизировать сжимающие напряжения на протяжении всего процесса резки.
Задача 2: Образование мусора и пыли
Низкая прочность пены и ее ячеистая структура приводят к образованию частиц в процессе многократного использования инструмента, вызывая загрязнение воздуха, что может поставить под угрозу качество продукции и безопасность рабочей среды.
Эффективный контроль загрязнения:
Существует два основных метода эффективного решения проблемы пылеобразования. Нанесение разделительного состава является стандартным подходом для обычных операций резки, создавая барьер, который уменьшает образование частиц. Стандартный метод, используемый в отрасли, включает ламинирование защитной пленки из полипропилена на поверхность пенопласта, хотя это увеличивает расход материала, но обеспечивает более чистую резку.
Задача 3: Трудности с вывозом отходов
Толстый слой пенополиуретана EVA в сочетании с малым диаметром отверстий создает значительные трудности при извлечении материала. резка пенополиэтилена на заказ процесс. Традиционные методы часто оказываются неэффективными при работе с высокоточными приложениями.
Традиционные методы и их ограничения:
Системы с выталкивающими штифтами используют внешние крепления для удаления отходов, но неправильная их работа может поцарапать поверхности пенопласта, вызывая дефекты продукции. Методы с использованием выталкивающих лезвий, распространенные при ротационной резке, оказываются неэффективными для толстых материалов с малыми отверстиями.
Идеальное решение: асинхронная обработка.
Асинхронная обработка представляет собой наиболее изощренный подход к прецизионная резка пенополиуретана EVA, Предлагая одновременные решения всех трех основных задач с помощью передовых производственных технологий.
Этот промышленная резка пенопласта Технология предполагает разделение материала верхнего слоя с помощью асинхронной системы подачи, при этом синхронизированная операция высечки сохраняется для материала нижнего слоя. Пенопласт и подложка подаются раздельно, что создает оптимальные условия для точной резки.
Комплексные преимущества асинхронной обработки
Асинхронный процесс работы предлагает мощное комплексное решение основных проблем, возникающих при высечке пенополиэтилена:
- Экономия материалов: Это позволяет не только экономить пенополиуретан EVA, но и оптимизировать использование других задействованных материалов.
- Автоматизированная система вывоза отходов: По мере сбора верхней полосы материала одновременно удаляется и внешний каркас отходов пенополиуретана EVA, что автоматизирует процесс утилизации отходов.
- Улучшено качество кромок: Естественное распределение напряжений в процессе асинхронной подачи значительно смягчает проблему наклонных кромок.
- Улучшенный контроль запыленности: Этот оптимизированный процесс эффективно управляет и удерживает образующуюся пыль, что приводит к чистоте рабочего места и продукции.
Применение и допуски для вырубки пенополиуретана EVA
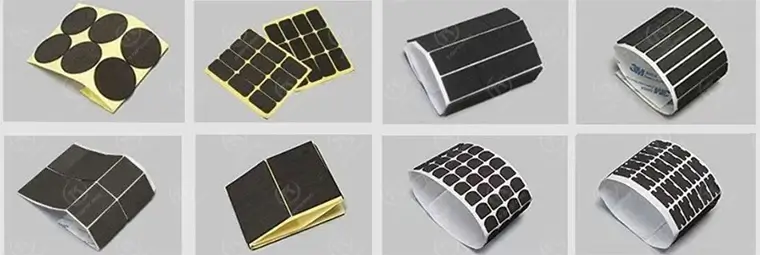
Вырубка пенополиэтилена (ЭВА) обслуживает различные отрасли промышленности, требующие:
- Прокладки из пенополиуретана EVA для герметизации.
- Вставки из пенополиуретана EVA для защитной упаковки.
- Изготовление изделий нестандартной формы с допуском на резку пенопласта ±0,1 мм.
- Толщина пенополиуретана EVA варьируется от 1 мм до 100 мм в зависимости от метода резки.
Выбор правильного метода резки пенополиуретана EVA
При выборе методы резки пенопласта EVA, учитывать:
- Требования к объемуДля крупносерийного производства предпочтительнее использовать вырубку; для прототипирования подходят методы ЧПУ.
- СложностьПростые геометрические формы можно получить традиционными методами; для сложных форм требуются системы осциллирующих ножей.
- ТолщинаСтандартная вырубка для материалов толщиной менее 30 мм; специализированные методы для более толстых материалов.
- Требования к качествуДля высокоточных приложений требуется асинхронная обработка.
- Экологические проблемыВ условиях повышенной пылечувствительности требуются передовые методы резки.
Заключение
Освоение технологии вырубки пенополиэтилена (ЭВА) требует всестороннего понимания свойств материала, технологий резки и стратегий оптимизации процесса. Передовые методы обработки стали необходимыми для достижения конкурентоспособных результатов в производстве.
ТОППИНГ, как профессионал производитель клейкой ленты из пенополиэтилена (ЭВА), сочетает глубокие знания материалов с передовыми технологиями обработки для обеспечения превосходного качества. Решения для вырубки из пенополиуретана EVA в самых разных отраслях промышленности, от электроники до автомобилестроения.