giriiş
EVA köpüğün kalıp kesimi söz konusu olduğunda, üreticiler özel bilgi ve teknikler gerektiren benzersiz zorluklarla karşı karşıya kalırlar. EVA (Etilen Vinil Asetat) köpük, mükemmel yastıklama, şok emme, ısı yalıtımı, nem direnci ve kimyasal korozyon direnci özellikleri nedeniyle ambalaj, yalıtım ve koruyucu uygulamalar için tercih edilen malzeme haline gelmiştir.
Bu makale, EVA köpük işleme süreçlerinin kritik yönlerini inceliyor ve en yaygın üretim zorluklarının üstesinden gelmek için profesyonel çözümler sunuyor.
EVA Köpük Kalıp Kesimi Nedir?
EVA köpüğünün kalıpla kesilmesi, çeşitli kesme yöntemleri kullanılarak EVA köpük malzemelerinin hassas şekil ve boyutlarda kesilmesi işlemine verilen addır. EVA köpük kalıp kesme işlemi, elektronik ambalajdan otomotiv uygulamalarına kadar birçok sektörde özel köpük çözümler oluşturmak için hayati önem taşır.
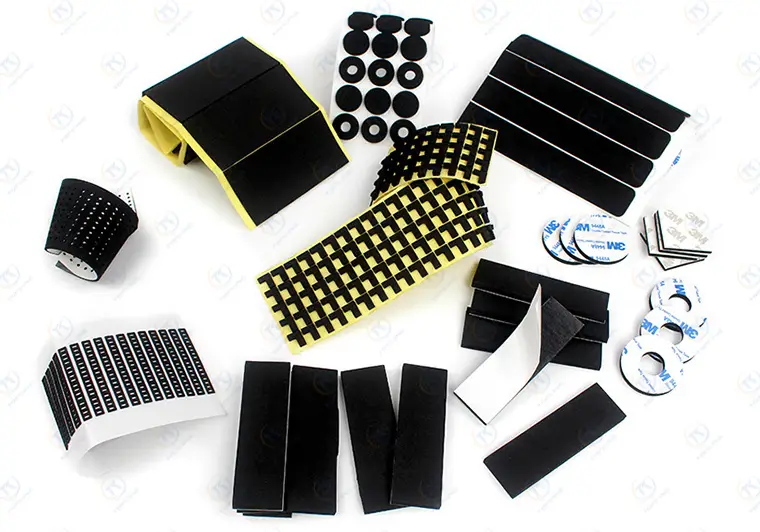
EVA Köpüğünün Kalıp Kesiminde Kullanılan Başlıca Özellikleri
EVA köpüğü, kalıp kesme işlemini etkileyen benzersiz özellikler sunar:
- Kalınlık Aralığı: Genellikle 1-2 mm, özel uygulamalar için 5 mm'ye kadar kapasiteye sahiptir.
- Esneklik: Düşük elastikiyet sınırlarıyla orta düzeyde esneklik.
- Köpük Yapısı: Kesim sırasında toz üretebilen hücresel yapı.
- Sıkıştırma Direnci: Basınç altında deforme olma eğilimi.
- Düşük Dayanıklılık: Hassas kesimi zorlaştırır.
EVA Köpüğünü Kesmenin 4 Temel Tekniği
Çeşitli yöntemler kullanılmaktadır. EVA köpük kalıp kesimi. Her tekniğin, üretim verimliliğini, kalitesini ve maliyet etkinliğini doğrudan etkileyen kendine özgü avantajları ve sınırlamaları vardır.
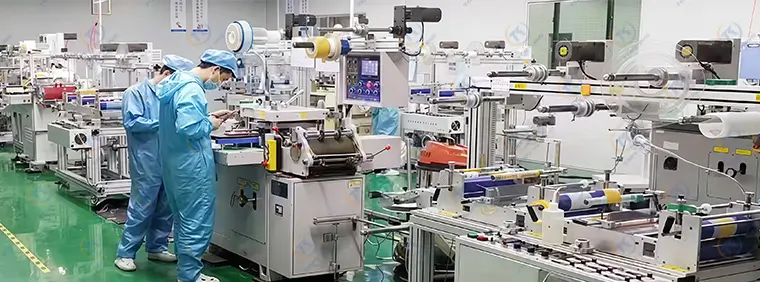
CNC Kesme Makineleri
CNC köpük kesimi, standart dikdörtgen ürünler için idealdir ve şu avantajları sunar:
- Bilgisayar kontrollü grafik dönüştürme.
- Simüle edilmiş kesme yolu optimizasyonu.
- Geometrik şekiller için olağanüstü kesim hassasiyeti.
- Sınırlama: Karmaşık özel şekilleri işleyemez.
Kalıp Kesme Presi (Geleneksel Yöntem)
Geleneksel EVA köpük kalıp kesme yöntemi şunları içerir:
- Süreç: Pres makineleri için çelik kalıplar üretmek.
- Kapasite: 0-30 mm kalınlığındaki malzemeler için birincil yöntem.
- Sorun: Kalınlığı 30 mm'yi aşan malzemelerde sıklıkla deformasyon ve eğimli kenarlar oluşur ve bu durum birçok müşteri için kabul edilemezdir.
CNC Router/Gravür
EVA köpük kesme konusunda uzmanlaşmış teknikler:
- Uygulama: Kısmi kesim veya tam kesim gerektiren EVA köpük dolgu malzemeleri.
- Ekipman: Çok başlıklı CNC routerlar (1'den 4'e, 1'den 6'ya konfigürasyonlar).
- Dezavantajları: Yavaş işlem hızı, yüksek gürültü seviyesi, aşırı toz oluşumu.
Titreşimli Bıçakla Kesme (Önerilir)
En gelişmiş EVA köpük üretim çözümü:
- Teknoloji: 0-100 mm kalınlığındaki malzemeler için yüksek genlikli salınımlı bıçak sistemleri.
- Çok yönlülük: Hem geometrik hem de özel EVA köpük kesme projelerinde kullanılabilir.
- Avantajlar:
- Pahalı kalıp aletlerine gerek yok.
- Eğimli kenar sorunlarını ortadan kaldırır.
- Sıfır atık üretimi.
- Küçük delik delme işlemleri için isteğe bağlı mil bağlantısı.
- Çevre dostu süreç.
EVA Köpük Kesiminde Karşılaşılan 3 Kritik Zorluk
EVA köpüğün kalıpla kesilmesi üç önemli operasyonel soruna yol açar: açılı kenarlar, toz ve zor atık uzaklaştırma.
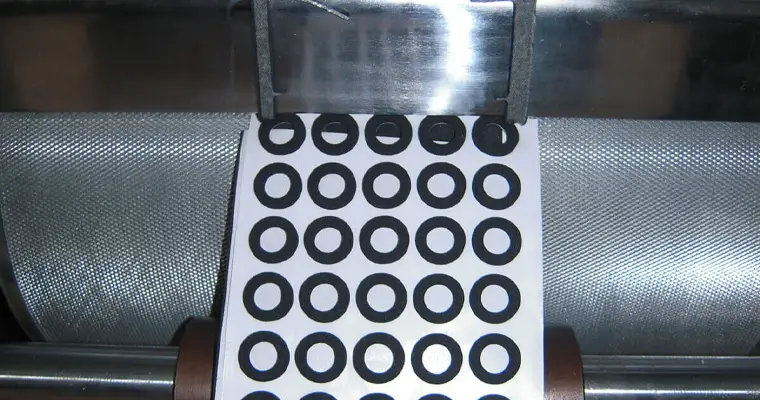
İşte bunları çözmenin yolu:
1. Zorluk: Köpük Kalıp Kesiminde Eğimli Kenarlar
Yüksek köpük kalınlığı ve kesim sırasında oluşan sıkıştırma, özellikle döner kalıp kesiminde daha belirgin olan yüzey deformasyonuna neden olur. Bu sorun, üreticilerin uygulamaları için hassas ve temiz kenarlara ihtiyaç duyduklarında özellikle sorunlu hale gelir.
Kenar Kontrolü için Profesyonel Çözümler:
Eğimli kenarlara karşı ilk savunma hattı takım optimizasyonudur. Çift eğimli kesici takımları tek kenarlı bıçaklarla değiştirin ve EVA köpük kenar eğimini önemli ölçüde azaltmak için içten düz, dıştan açılı kesme geometrisi uygulayın.
Proses mühendisliğinde yaklaşım, ürün karmaşıklığına göre değişir. Basit yapılar, deformasyon faktörlerini en aza indiren şerit kesme, kenar ayırma ve sıçrama kesme tekniklerinden faydalanır. Karmaşık geometriler, kesme işlemi boyunca sıkıştırma gerilimini en aza indirmek için üst üste binen çok telli desenlere sahip kapalı kesme yollarından kaçınarak bıçak hattı ayrıştırmasını gerektirir.
2. Zorluk: Enkaz ve Toz Oluşumu
Köpüğün düşük dayanıklılığı ve hücresel yapısı, tekrarlayan alet hareketleri sırasında partikül oluşumuna neden olarak, ürün kalitesini ve çalışma ortamı güvenliğini tehlikeye atabilecek havada taşınan kirliliğe yol açar.
Etkin Kirlilik Kontrolü:
Toz oluşumunu etkili bir şekilde önlemenin iki temel yöntemi vardır. Kalıp ayırıcı madde uygulaması, genel kesme işlemleri için standart bir yaklaşım sağlar ve partikül oluşumunu azaltan bir bariyer oluşturur. Endüstri standardı yöntem, köpük yüzeyine OPP koruyucu film laminasyonunu içerir; bu, malzeme israfını artırsa da daha temiz kesme işlemleri sağlar.
3. Zorluk: Atık Bertarafı Zorlukları
Kalın EVA köpüğü ve küçük delik çapları, çıkarma işlemi sırasında önemli zorluklar yaratmaktadır. özel EVA köpük kesimi Bu süreç, hassas uygulamalar söz konusu olduğunda geleneksel yöntemlerin genellikle yetersiz kalmasına neden olur.
Geleneksel Yöntemler ve Sınırlamaları:
Çıkarma pimi sistemleri, atıkların dışarı atılması için harici fikstür kurulumları kullanır, ancak kötü çalışma köpük yüzeyleri çizerek ürün kusurlarına neden olabilir. Döner kesme işlemlerinde yaygın olan çıkarma bıçağı yöntemleri, küçük açıklıklara sahip kalın malzemeler için etkisiz kalmaktadır.
Nihai Çözüm: Asenkron İşleme
Asenkron işleme en gelişmiş yaklaşımı temsil eder EVA köpük hassas kesimi, Gelişmiş üretim teknikleri aracılığıyla, bu üç temel zorluğa aynı anda çözümler sunmaktadır.
Bu endüstriyel köpük kesimi Bu teknik, alt katman malzemesi için senkronize kalıp kesme işlemi sürdürülürken, üst katman malzemesinin asenkron bir besleme sistemiyle ayrılmasını içerir. Köpük ve destek filmi ayrı besleme işlemlerine tabi tutularak hassas kesim için en uygun koşullar oluşturulur.
Asenkron İşlemenin Kapsamlı Faydaları
Asenkron çalışma süreci, EVA köpük kalıp kesiminde karşılaşılan temel sorunlara güçlü ve entegre bir çözüm sunar:
- Malzeme Tasarrufu: Bu yöntem yalnızca EVA köpüğünü korumakla kalmaz, aynı zamanda kullanılan diğer malzemelerin kullanımını da optimize eder.
- Otomatik Atık Giderme: Üst malzeme şeridi toplanırken, EVA köpük atığının dış çerçevesi de eş zamanlı olarak onunla birlikte uzaklaştırılır ve atık bertaraf süreci otomatikleştirilir.
- Geliştirilmiş Kenar Kalitesi: Asenkron besleme sırasında oluşan doğal gerilim dağılımı, açılı kenar sorununu önemli ölçüde azaltır.
- Geliştirilmiş Toz Kontrolü: Bu sadeleştirilmiş süreç, oluşan tozu etkili bir şekilde yönetip kontrol altına alarak daha temiz bir çalışma alanı ve ürün elde edilmesini sağlar.
EVA Köpük Kalıplama Uygulamaları ve Toleransları
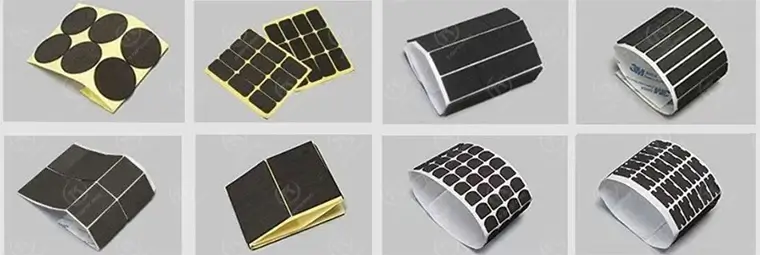
EVA köpüğün kalıp kesimi Çeşitli sektörlere hizmet vermektedir:
- EVA köpük contalar Sızdırmazlık uygulamaları için.
- Koruyucu ambalaj için EVA köpük iç parçalar.
- ±0,1 mm köpük kesim toleransıyla özel şekiller.
- Kesim yöntemine bağlı olarak EVA köpük kalınlığı seçenekleri 1 mm ile 100 mm arasında değişmektedir.
Doğru EVA Köpük Kesme Yöntemini Seçmek
Seçim yaparken EVA köpük kesme teknikleri, dikkate almak:
- Hacim gereksinimleriYüksek hacimli üretimde kalıp kesme yöntemi, prototip üretiminde ise CNC yöntemi tercih edilir.
- KarmaşıklıkBasit geometriler geleneksel yöntemlerle işlenebilir; karmaşık şekiller ise salınım yapan bıçak sistemleri gerektirir.
- Kalınlık: 30 mm'den ince malzemeler için standart kalıp kesimi; daha kalın malzemeler için özel yöntemler.
- Kalite gereksinimleriHassas uygulamalar, eşzamansız işlemeyi gerektirir.
- Çevresel kaygılarToz hassasiyeti olan ortamlar, gelişmiş kesme yöntemleri gerektirir.
Çözüm
EVA köpüğün kalıp kesiminde ustalaşmak, malzeme özelliklerinin, kesim teknolojilerinin ve süreç optimizasyon stratejilerinin kapsamlı bir şekilde anlaşılmasını gerektirir. Gelişmiş işleme teknikleri, rekabetçi üretim sonuçlarına ulaşmak için vazgeçilmez hale gelmiştir.
EN İYİ KRAL, profesyonel olarak yapışkanlı EVA köpük bant üreticisi, Üstün sonuçlar elde etmek için derin malzeme bilgisini gelişmiş işleme yetenekleriyle birleştirir. EVA köpük kalıp kesme çözümleri Elektronikten otomotiv üretimine kadar çeşitli endüstriyel uygulamalarda.