Introduction
En matière de découpe de mousse EVA, les fabricants sont confrontés à des défis uniques qui exigent des connaissances et des techniques spécialisées. La mousse EVA (éthylène-acétate de vinyle) est devenue le matériau de prédilection pour l'emballage, l'isolation et les applications de protection grâce à ses excellentes propriétés d'amortissement, d'absorption des chocs, d'isolation thermique, de résistance à l'humidité et à la corrosion chimique.
Cet article explore les aspects critiques de la transformation de la mousse EVA et propose des solutions professionnelles pour surmonter les difficultés de fabrication les plus courantes.
Qu'est-ce que la mousse EVA découpée à l'emporte-pièce ?
La découpe à l'emporte-pièce de la mousse EVA désigne le processus de découpe de matériaux en mousse EVA en formes et tailles précises à l'aide de diverses méthodes de découpe. Le procédé de découpe de la mousse EVA est essentiel pour créer des solutions en mousse sur mesure dans de nombreux secteurs, de l'emballage électronique aux applications automobiles.
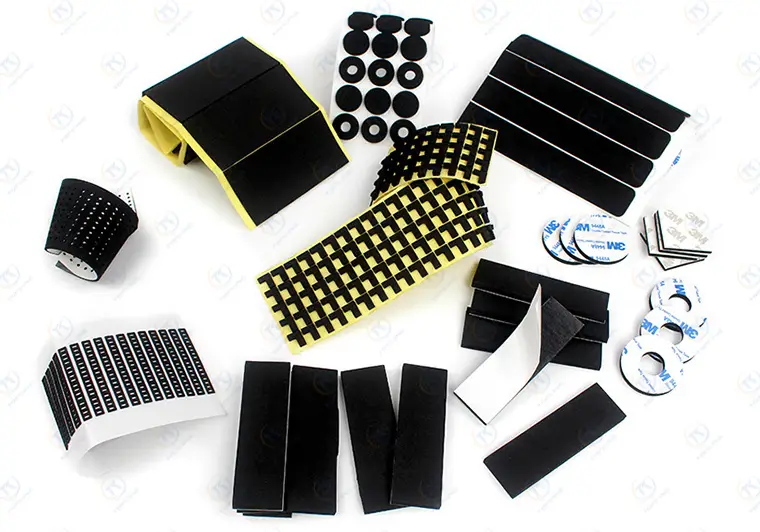
Propriétés clés de la mousse EVA pour la découpe à l'emporte-pièce
La mousse EVA présente des caractéristiques uniques qui influent sur le processus de découpe :
- Plage d'épaisseur : Généralement de 1 à 2 mm, avec des capacités allant jusqu'à 5 mm pour des applications spécialisées.
- Élasticité: Flexibilité modérée avec de faibles limites d'élasticité.
- Structure de la mousse : Construction cellulaire susceptible de générer de la poussière lors de la découpe.
- Résistance à la compression : Tendance à se déformer sous pression.
- Faible ténacité : Rend la découpe de précision difficile.
4 techniques principales de découpe de mousse EVA
Plusieurs méthodes sont employées pour découpe de mousse EVA. Chaque technique présente des avantages et des limitations distincts qui ont un impact direct sur l'efficacité de la production, la qualité et la rentabilité.
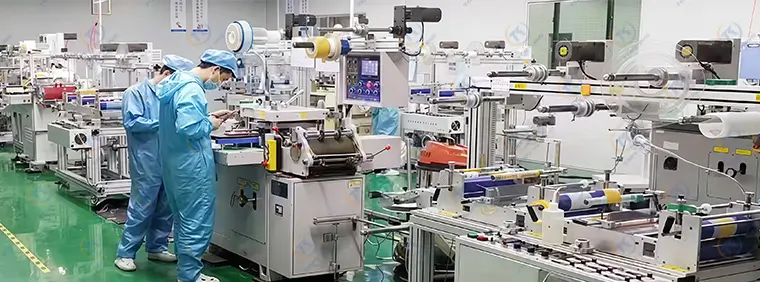
Machines de découpe CNC
La découpe de mousse par CNC est idéale pour les produits rectangulaires standard et offre :
- Conversion graphique contrôlée par ordinateur.
- Optimisation simulée de la trajectoire de coupe.
- Précision de découpe exceptionnelle pour les formes géométriques.
- Limitation : Ne peut pas gérer les formes personnalisées complexes.
Presse de découpe (méthode traditionnelle)
La méthode conventionnelle de découpe de mousse EVA comprend :
- Procédé : Création de matrices en acier pour les opérations de poinçonnage.
- Capacité : Méthode principale pour les matériaux d'une épaisseur de 0 à 30 mm.
- Problème : Les matériaux d’une épaisseur supérieure à 30 mm subissent souvent des déformations et des bords biseautés que de nombreux clients jugent inacceptables.
Fraiseuse CNC/Gravure
Techniques de découpe spécialisées pour la mousse EVA :
- Application : Inserts en mousse EVA nécessitant une découpe à mi-chair ou une découpe traversante.
- Équipement : Routeurs CNC multi-têtes (configurations 1 à 4, 1 à 6).
- Inconvénients : Vitesse de traitement lente, niveaux sonores élevés, production excessive de poussière.
Découpe au couteau oscillant (recommandée)
La solution de fabrication de mousse EVA la plus avancée :
- Technologie : Systèmes de couteaux oscillants à haute amplitude pour matériaux d'une épaisseur de 0 à 100 mm.
- Polyvalence : Permet de réaliser des projets de découpe de mousse EVA géométriques et personnalisées.
- Avantages :
- Aucun outillage coûteux n'est requis.
- Élimine les problèmes liés aux bords biseautés.
- Production de débris nulle.
- Accessoire de broche optionnel pour le perçage de petits trous.
- Procédé respectueux de l'environnement.
3 défis critiques liés à la découpe de mousse EVA
La découpe de mousse EVA présente trois problèmes opérationnels majeurs : les bords angulaires, la poussière et l’élimination difficile des déchets.
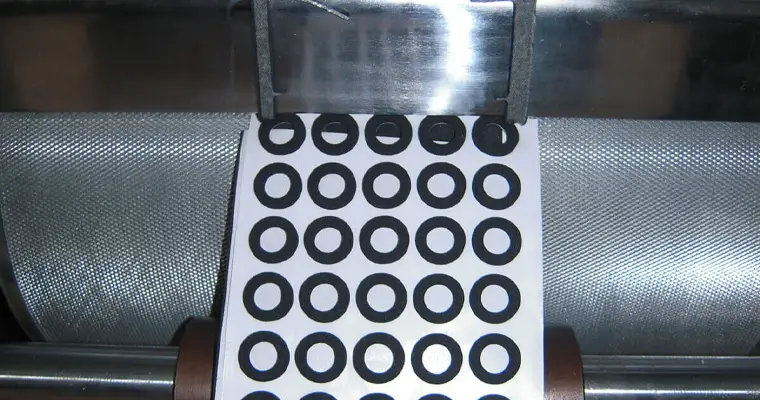
Voici comment les résoudre :
Défi 1 : Découpe de mousse avec bords biseautés
L'épaisseur importante de la mousse, combinée à la compression lors de la découpe, engendre des déformations de surface, particulièrement marquées lors de la découpe rotative. Ce problème devient crucial lorsque les fabricants exigent des bords nets et précis pour leurs applications.
Solutions professionnelles pour le contrôle des bords :
L'optimisation des outils est la première ligne de défense contre les bords biseautés. Remplacez les outils de coupe à double biseau par des lames à simple tranchant et adoptez une géométrie de coupe rectiligne intérieure et angulaire extérieure pour réduire considérablement le biseautage des bords de la mousse EVA.
En ingénierie des procédés, l'approche varie selon la complexité du produit. Les structures simples bénéficient de techniques de découpe en bande, de séparation des bords et de découpe par sauts qui minimisent les déformations. Les géométries complexes nécessitent une décomposition des lignes de coupe, en évitant les trajectoires de coupe fermées avec des motifs multifils superposés afin de minimiser les contraintes de compression tout au long du processus de découpe.
Défi 2 : Génération de débris et de poussière
La faible résistance de la mousse et sa structure cellulaire entraînent la génération de particules lors de l'utilisation répétitive des outils, créant une contamination de l'air qui peut compromettre la qualité du produit et la sécurité de l'environnement de travail.
Contrôle efficace de la contamination :
Deux méthodes principales permettent de lutter efficacement contre la formation de poussière. L'application d'un agent de démoulage constitue une approche standard pour les opérations de découpe courantes, créant une barrière qui réduit la production de particules. La méthode standard du secteur consiste à laminer un film protecteur OPP sur la surface de la mousse ; bien que cela augmente le gaspillage de matériau, cela garantit des opérations de découpe plus propres.
Défi 3 : Difficultés liées à l'élimination des déchets
L'épaisseur de la mousse EVA, combinée à de petits diamètres de trous, crée des difficultés d'extraction importantes lors de l'opération. découpe personnalisée de mousse EVA processus. Les méthodes traditionnelles s'avèrent souvent insuffisantes lorsqu'il s'agit d'applications de précision.
Méthodes traditionnelles et leurs limites :
Les systèmes à éjection par broches utilisent des fixations externes pour l'évacuation des déchets, mais un mauvais fonctionnement peut rayer les surfaces en mousse et engendrer des défauts de fabrication. Les méthodes d'extraction par lame, courantes pour les opérations de découpe rotative, s'avèrent inefficaces pour les matériaux épais présentant de petites ouvertures.
La solution ultime : le traitement asynchrone
Traitement asynchrone représente l'approche la plus sophistiquée de Découpe de précision de la mousse EVA, offrant des solutions simultanées aux trois principaux défis grâce à des techniques de fabrication avancées.
Ce découpe industrielle de mousse Cette technique consiste à séparer le matériau de la couche supérieure grâce à un système d'alimentation asynchrone, tout en maintenant une découpe synchronisée pour le matériau de la couche inférieure. La mousse et le film de support sont alimentés séparément, ce qui crée des conditions optimales pour une découpe de précision.
Avantages complets du traitement asynchrone
Le processus de fonctionnement asynchrone offre une solution puissante et intégrée aux principaux problèmes liés à la découpe de mousse EVA :
- Économies de matériaux : Non seulement cela permet d'économiser la mousse EVA, mais cela optimise également l'utilisation des autres matériaux impliqués.
- Élimination automatique des déchets : Au fur et à mesure que la bande de matériau supérieure est collectée, le cadre extérieur des déchets de mousse EVA est simultanément retiré, automatisant ainsi le processus d'élimination des déchets.
- Qualité de bord améliorée : La distribution des contraintes inhérente à l'alimentation asynchrone atténue considérablement le problème des bords inclinés.
- Contrôle amélioré de la poussière : Ce procédé simplifié permet de gérer et de contenir efficacement la poussière générée, ce qui se traduit par un espace de travail et un produit plus propres.
Applications et tolérances de la mousse EVA découpée à l'emporte-pièce
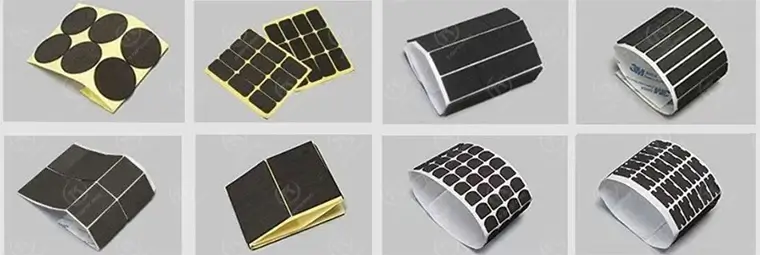
mousse EVA découpée à l'emporte-pièce dessert divers secteurs d'activité qui nécessitent :
- joints en mousse EVA pour les applications d'étanchéité.
- Inserts en mousse EVA pour emballage de protection.
- Formes personnalisées avec des tolérances de découpe de mousse de ±0,1 mm.
- Épaisseurs de mousse EVA disponibles de 1 mm à 100 mm selon la méthode de découpe.
Choisir la bonne méthode de découpe de la mousse EVA
Lors de la sélection techniques de découpe de mousse EVA, considérer:
- exigences en matière de volumeLa production en grande série privilégie la découpe à l'emporte-pièce ; les prototypes se prêtent mieux aux méthodes CNC.
- ComplexitéLes géométries simples se prêtent aux méthodes traditionnelles ; les formes complexes nécessitent des systèmes de couteaux oscillants.
- ÉpaisseurDécoupe standard pour les matériaux <30 mm ; méthodes spécialisées pour les matériaux plus épais.
- Exigences de qualitéLes applications de précision exigent un traitement asynchrone.
- préoccupations environnementalesLes environnements sensibles à la poussière nécessitent des méthodes de découpe avancées.
Conclusion
La maîtrise de la découpe de la mousse EVA exige une compréhension approfondie des propriétés du matériau, des technologies de découpe et des stratégies d'optimisation des procédés. Les techniques de traitement avancées sont devenues essentielles pour obtenir des résultats de production compétitifs.
TOPKING, en tant que professionnel fabricant de ruban adhésif en mousse EVA, allie une connaissance approfondie des matériaux à des capacités de traitement avancées pour offrir une qualité supérieure solutions de découpe de mousse EVA dans diverses applications industrielles, allant de l'électronique à la fabrication automobile.