Einführung
Beim Stanzen von EVA-Schaumstoff stehen Hersteller vor besonderen Herausforderungen, die spezielle Kenntnisse und Techniken erfordern. EVA-Schaumstoff (Ethylenvinylacetat) hat sich aufgrund seiner hervorragenden Eigenschaften wie Polsterung, Stoßdämpfung, Wärmedämmung, Feuchtigkeitsbeständigkeit und Beständigkeit gegen chemische Korrosion zum bevorzugten Material für Verpackungen, Isolierungen und Schutzanwendungen entwickelt.
Dieser Artikel untersucht die kritischen Aspekte der EVA-Schaumstoffverarbeitung und bietet professionelle Lösungen zur Bewältigung der häufigsten Herausforderungen in der Fertigung.
Was ist Stanzen von EVA-Schaum?
Das Stanzen von EVA-Schaumstoff bezeichnet den Prozess, EVA-Schaumstoffmaterialien mithilfe verschiedener Schneidmethoden in präzise Formen und Größen zu schneiden. Das Stanzverfahren für EVA-Schaum ist unerlässlich für die Herstellung kundenspezifischer Schaumstofflösungen in verschiedenen Branchen, von der Elektronikverpackung bis hin zu Automobilanwendungen.
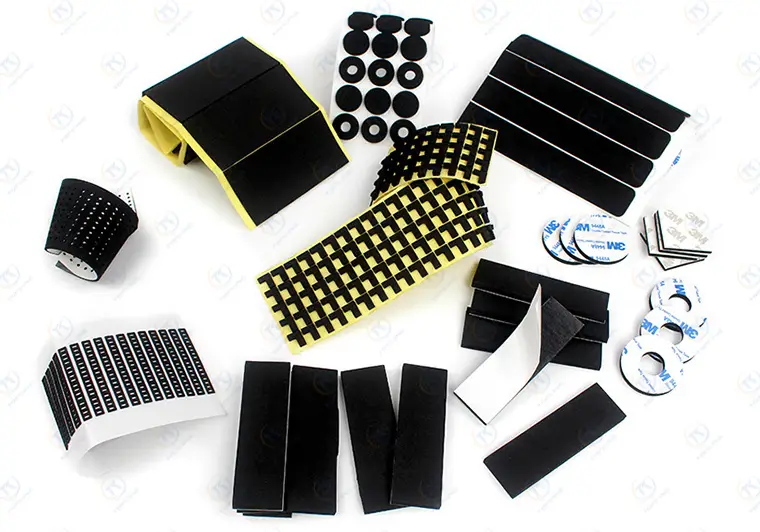
Wichtigste Eigenschaften von EVA-Schaum für das Stanzen
EVA-Schaum weist einzigartige Eigenschaften auf, die den Stanzprozess beeinflussen:
- Dickenbereich: Typischerweise 1-2 mm, mit der Möglichkeit von bis zu 5 mm für spezielle Anwendungen.
- Elastizität: Mäßige Flexibilität mit niedrigen Elastizitätsgrenzen.
- Schaumstruktur: Zellbauweise, die beim Schneiden Staub erzeugen kann.
- Druckfestigkeit: Neigung zur Verformung unter Druck.
- Geringe Zähigkeit: Das macht präzises Schneiden schwierig.
4 primäre EVA-Schaumstoff-Schneidetechniken
Für die EVA-Schaumstoff-Stanzen. Jede Technik bietet spezifische Vorteile und Einschränkungen, die sich direkt auf Produktionseffizienz, Qualität und Kosteneffektivität auswirken.
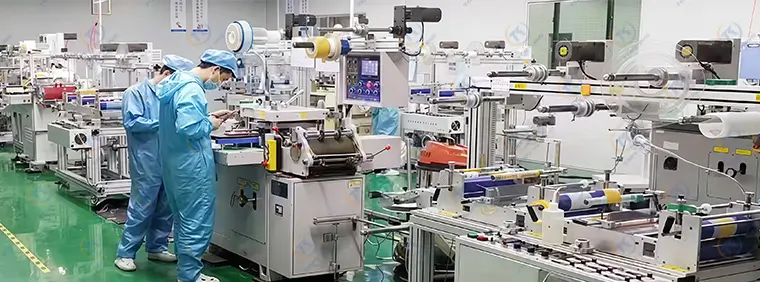
CNC-Schneidemaschinen
CNC-Schaumstoffschneiden ist ideal für standardisierte rechteckige Produkte und bietet:
- Computergesteuerte Grafikkonvertierung.
- Optimierung des simulierten Schnittpfads.
- Außergewöhnliche Schnittpräzision für geometrische Formen.
- Einschränkung: Kann keine komplexen benutzerdefinierten Formen verarbeiten.
Stanzpresse (Traditionelles Verfahren)
Das herkömmliche Stanzverfahren für EVA-Schaumstoff umfasst Folgendes:
- Prozess: Herstellung von Stanzwerkzeugen aus Stahl für Stanzpressen.
- Kapazität: Primäres Verfahren für Materialien mit einer Dicke von 0-30 mm.
- Herausforderung: Bei Materialien mit einer Dicke von mehr als 30 mm kommt es häufig zu Verformungen und abgeschrägten Kanten, was viele Kunden als inakzeptabel empfinden.
CNC-Fräsen/Gravieren
Spezielle EVA-Schaumstoff-Schneidetechniken für:
- Anwendung: EVA-Schaumstoffeinlagen, die einen Kiss-Cut oder einen Durchschnitt erfordern.
- Ausrüstung: Mehrkopf-CNC-Fräsmaschinen (1-zu-4-, 1-zu-6-Konfigurationen).
- Nachteile: Langsame Verarbeitungsgeschwindigkeit, hoher Geräuschpegel, übermäßige Staubentwicklung.
Schneiden mit oszillierendem Messer (empfohlen)
Die fortschrittlichste Lösung für die Herstellung von EVA-Schaumstoff:
- Technologie: Oszillierende Messersysteme mit hoher Amplitude für Materialien mit einer Dicke von 0-100 mm.
- Vielseitigkeit: Geeignet für geometrische und individuelle EVA-Schaumstoff-Zuschnittprojekte.
- Vorteile:
- Es werden keine teuren Werkzeuge benötigt.
- Beseitigt Probleme mit abgeschrägten Kanten.
- Keine Abfallproduktion.
- Optionale Spindelbefestigung zum Bohren kleiner Löcher.
- Umweltfreundliches Verfahren.
3 kritische Herausforderungen beim Stanzen von EVA-Schaumstoff
Das Stanzen von EVA-Schaumstoff birgt drei wesentliche operative Probleme: schräge Kanten, Staub und schwierige Abfallentsorgung.
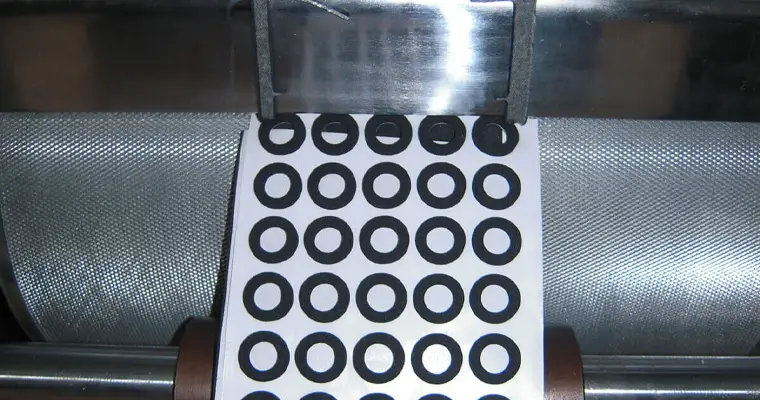
So lassen sie sich lösen:
Herausforderung 1: Abgeschrägte Kanten beim Schaumstoffstanzen
Eine hohe Schaumstoffdicke in Kombination mit der Kompression beim Schneiden führt zu Oberflächenverformungen, die beim Rotationsstanzen besonders stark ausgeprägt sind. Dieses Problem wird besonders dann problematisch, wenn Hersteller für ihre Anwendungen präzise und saubere Kanten benötigen.
Professionelle Lösungen für die Randkontrolle:
Werkzeugoptimierung ist die erste Maßnahme gegen Fasenbildung. Ersetzen Sie doppelseitige Schneidwerkzeuge durch einseitig geschliffene Messer und verwenden Sie eine geradlinige Innen- und abgewinkelte Außenschneidegeometrie, um die Fasenbildung an EVA-Schaumstoffkanten deutlich zu reduzieren.
In der Verfahrenstechnik variiert die Vorgehensweise je nach Produktkomplexität. Einfache Strukturen profitieren von Streifenschneid-, Kantentrenn- und Sprungschneidtechniken, die Verformungsfaktoren minimieren. Komplexe Geometrien erfordern eine Messerlinienzerlegung, wobei geschlossene Schnittwege mit überlappenden Mehrdrahtmustern vermieden werden, um die Druckspannung während des gesamten Schneidprozesses zu minimieren.
Herausforderung 2: Entstehung von Schutt und Staub
Die geringe Festigkeit des Schaumstoffs und seine Zellstruktur führen bei wiederholter Werkzeugbewegung zur Partikelbildung, wodurch luftgetragene Verunreinigungen entstehen, die die Produktqualität und die Sicherheit am Arbeitsplatz beeinträchtigen können.
Wirksame Kontaminationskontrolle:
Zwei Hauptmethoden reduzieren die Staubentwicklung effektiv. Das Auftragen von Trennmittel ist ein Standardverfahren für allgemeine Schneidvorgänge und bildet eine Barriere, die die Partikelbildung verringert. Die branchenübliche Methode besteht in der Laminierung der Schaumstoffoberfläche mit einer OPP-Schutzfolie. Dies führt zwar zu einem höheren Materialverbrauch, gewährleistet aber sauberere Schneidvorgänge.
Herausforderung 3: Schwierigkeiten bei der Abfallentsorgung
Dicker EVA-Schaum in Kombination mit kleinen Lochdurchmessern stellt beim Herausziehen eine erhebliche Herausforderung dar. Zuschnitt von EVA-Schaumstoff nach Maß Prozess. Traditionelle Methoden stoßen bei Präzisionsanwendungen oft an ihre Grenzen.
Traditionelle Methoden und ihre Grenzen:
Auswerferstiftsysteme nutzen externe Vorrichtungen zum Abfallauswurf, jedoch können unsachgemäße Bedienungsvorgänge Schaumstoffoberflächen zerkratzen und so Produktfehler verursachen. Extraktionsmesser, die üblicherweise bei Rotationsschneidvorgängen zum Einsatz kommen, erweisen sich bei dicken Materialien mit kleinen Öffnungen als ineffektiv.
Die ultimative Lösung: Asynchrone Verarbeitung
Asynchrone Verarbeitung stellt den anspruchsvollsten Ansatz dar Präzisionszuschnitt von EVA-Schaum, das durch fortschrittliche Fertigungstechniken gleichzeitig Lösungen für alle drei zentralen Herausforderungen bietet.
Das industrielles Schaumstoffschneiden Das Verfahren beinhaltet das Abtrennen des oberen Materialmaterials mittels eines asynchronen Zuführsystems, während der Stanzvorgang für das untere Materialmaterial synchronisiert bleibt. Schaumstoff und Trägerfolie werden separat zugeführt, wodurch optimale Bedingungen für präzises Schneiden geschaffen werden.
Umfassende Vorteile der asynchronen Verarbeitung
Der asynchrone Betriebsprozess bietet eine leistungsstarke, integrierte Lösung für die Hauptprobleme beim Stanzen von EVA-Schaum:
- Materialeinsparungen: Dadurch wird nicht nur EVA-Schaumstoff eingespart, sondern auch der Einsatz anderer verwendeter Materialien optimiert.
- Automatische Abfallentsorgung: Beim Aufsammeln des oberen Materialstreifens wird gleichzeitig der äußere Rahmen des EVA-Schaumstoffabfalls entfernt, wodurch der Entsorgungsprozess automatisiert wird.
- Verbesserte Kantenqualität: Die inhärente Spannungsverteilung während der asynchronen Vorschubgeschwindigkeit mindert das Problem der schrägen Kante erheblich.
- Verbesserte Staubkontrolle: Durch diesen optimierten Prozess wird der entstehende Staub effektiv aufgefangen und eingedämmt, was zu einem saubereren Arbeitsplatz und Produkt führt.
Anwendungen und Toleranzen für gestanzten EVA-Schaum
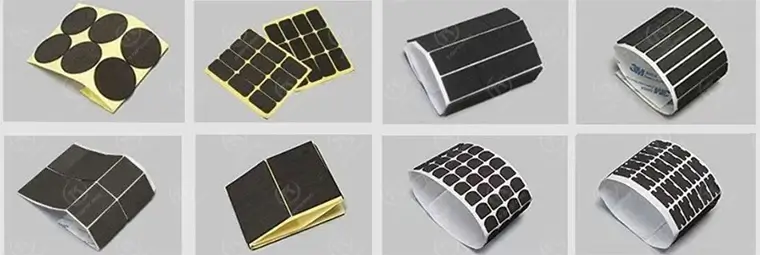
Stanzen von EVA-Schaum bedient diverse Branchen, die Folgendes benötigen:
- EVA-Schaumstoffdichtungen für Dichtungsanwendungen.
- EVA-Schaumstoffeinlagen für Schutzverpackungen.
- Sonderformen mit Schaumstoff-Schnitttoleranzen von ±0,1 mm.
- Die Dicke des EVA-Schaums variiert je nach Schnittmethode von 1 mm bis 100 mm.
Die richtige EVA-Schaumstoff-Schneidemethode auswählen
Bei der Auswahl EVA-Schaumstoff-Schneidetechniken, halten:
- VolumenanforderungenBei der Serienfertigung ist das Stanzen von Vorteil; für Prototypen eignen sich CNC-Verfahren.
- KomplexitätEinfache Geometrien lassen sich mit traditionellen Methoden bearbeiten; komplexe Formen erfordern oszillierende Messersysteme.
- DickeStandard-Stanzverfahren für Materialien <30 mm; Spezialverfahren für dickere Materialien.
- QualitätsanforderungenPräzisionsanwendungen erfordern asynchrone Verarbeitung.
- UmweltbelangeIn staubempfindlichen Umgebungen sind fortschrittliche Schneidverfahren erforderlich.
Abschluss
Die Beherrschung des Stanzens von EVA-Schaum erfordert ein umfassendes Verständnis der Materialeigenschaften, der Schneidtechnologien und der Strategien zur Prozessoptimierung. Fortschrittliche Verarbeitungstechniken sind unerlässlich, um wettbewerbsfähige Fertigungsergebnisse zu erzielen.
TOPKING, als professioneller Hersteller von selbstklebendem EVA-Schaumklebeband, kombiniert fundiertes Materialwissen mit fortschrittlichen Verarbeitungstechniken, um überlegene Ergebnisse zu liefern. Stanzlösungen aus EVA-Schaum in unterschiedlichsten industriellen Anwendungen, von der Elektronik bis zur Automobilherstellung.