Invoering
Bij het stansen van EVA-schuim staan fabrikanten voor unieke uitdagingen die specialistische kennis en technieken vereisen. EVA-schuim (ethyleenvinylacetaat) is uitgegroeid tot hét materiaal voor verpakkingen, isolatie en beschermende toepassingen vanwege de uitstekende dempende, schokabsorberende, thermische isolatie-, vochtbestendige en chemisch corrosiebestendige eigenschappen.
Dit artikel behandelt de cruciale aspecten van de verwerking van EVA-schuim en biedt professionele oplossingen om de meest voorkomende productie-uitdagingen te overwinnen.
Wat is het stansen van EVA-schuim?
Het stansen van EVA-schuim verwijst naar het proces waarbij EVA-schuimmaterialen met behulp van verschillende snijmethoden in precieze vormen en afmetingen worden gesneden. Het stansproces van EVA-schuim is essentieel voor het creëren van op maat gemaakte schuimoplossingen voor uiteenlopende industrieën, van elektronicaverpakkingen tot automobieltoepassingen.
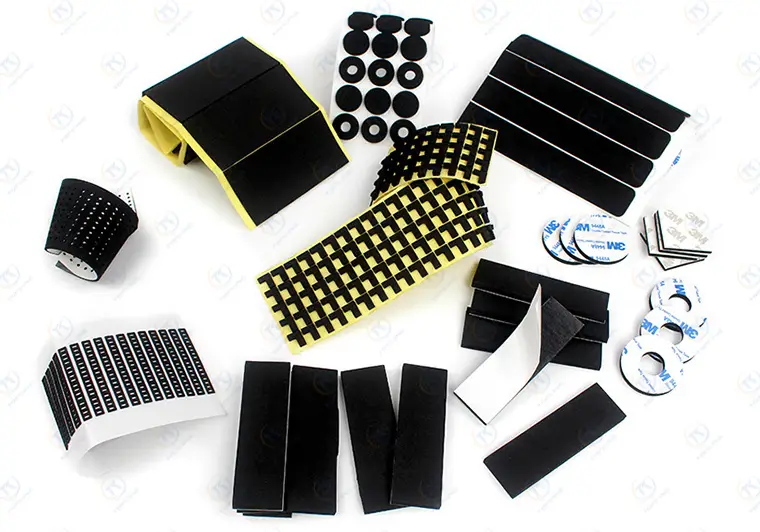
Belangrijkste eigenschappen van EVA-schuim voor stanssnijden
EVA-schuim heeft unieke eigenschappen die van invloed zijn op het stansproces:
- Diktebereik: Doorgaans 1-2 mm, met mogelijkheden tot 5 mm voor specialistische toepassingen.
- Elasticiteit: Matige flexibiliteit met lage elasticiteitsgrenzen.
- Schuimstructuur: Cellulaire constructie die stof kan genereren tijdens het snijden.
- Compressieweerstand: Neiging tot vervorming onder druk.
- Lage taaiheid: Maakt nauwkeurig snijden lastig.
4 primaire snijtechnieken voor EVA-schuim
Er worden verschillende methoden gebruikt voor EVA-schuim stansen. Elke techniek heeft specifieke voordelen en beperkingen die direct van invloed zijn op de productie-efficiëntie, kwaliteit en kosteneffectiviteit.
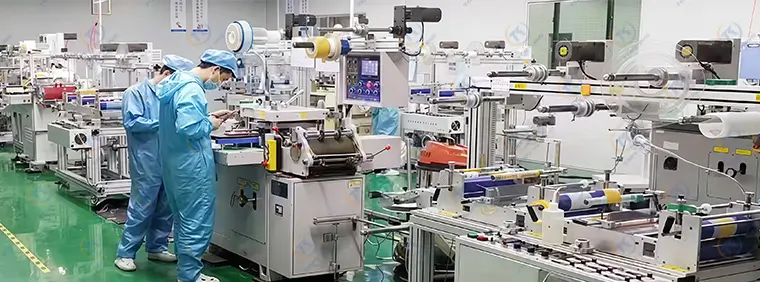
CNC-snijmachines
CNC-schuimsnijden is ideaal voor standaard rechthoekige producten en biedt de volgende voordelen:
- Computergestuurde grafische conversie.
- Gesimuleerde optimalisatie van het snijpad.
- Uitzonderlijke snijprecisie voor geometrische vormen.
- Beperking: Kan geen complexe, aangepaste vormen verwerken.
Stanspers (traditionele methode)
De conventionele methode voor het stansen van EVA-schuim omvat:
- Proces: Het vervaardigen van stalen stansmallen voor ponsbewerkingen.
- Capaciteit: Primaire methode voor materialen met een dikte van 0-30 mm.
- Uitdaging: Materialen met een dikte van meer dan 30 mm vertonen vaak vervorming en afgeschuinde randen, wat veel klanten onacceptabel vinden.
CNC-frees/graveermachine
Gespecialiseerde snijtechnieken voor EVA-schuim:
- Toepassing: EVA-schuim inzetstukken die een snij- of doorsnijding vereisen.
- Apparatuur: CNC-freesmachines met meerdere koppen (configuraties van 1 tot 4 en 1 tot 6).
- Nadelen: Trage verwerkingssnelheden, hoog geluidsniveau, overmatige stofvorming.
Oscillerend mes snijden (aanbevolen)
De meest geavanceerde productieoplossing voor EVA-schuim:
- Technologie: Hoogfrequente oscillerende messensystemen voor materialen met een dikte van 0-100 mm.
- Veelzijdigheid: Geschikt voor zowel geometrische als op maat gemaakte snijprojecten in EVA-schuim.
- Voordelen:
- Geen dure matrijzen nodig.
- Lost problemen met afgeschuinde randen op.
- Geen afvalproductie.
- Optionele spindelbevestiging voor het boren van kleine gaten.
- Milieuvriendelijk proces.
3 cruciale uitdagingen bij het stansen van EVA-schuim
Het stansen van EVA-schuim brengt drie belangrijke operationele problemen met zich mee: scherpe randen, stof en lastige afvalverwijdering.
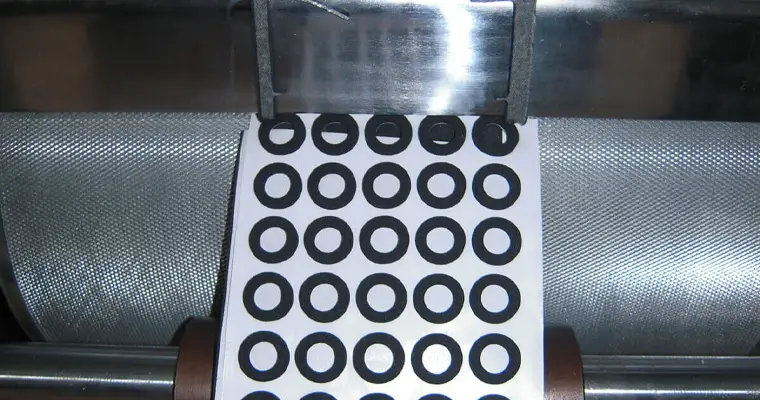
Zo los je ze op:
Uitdaging 1: Afgeschuinde randen bij het stansen van schuim
De grote dikte van het schuim in combinatie met de compressie tijdens het snijden veroorzaakt oppervlaktevervorming, wat vooral ernstig is bij roterend stansen. Dit probleem wordt met name problematisch wanneer fabrikanten nauwkeurige, strakke randen nodig hebben voor hun toepassingen.
Professionele oplossingen voor randbeheer:
Gereedschapsoptimalisatie is de eerste verdedigingslinie tegen afgeschuinde randen. Vervang dubbelzijdige snijgereedschappen door enkelzijdige messen en implementeer een snijgeometrie met een rechte binnenkant en een schuine buitenkant om het afschuinen van de randen van EVA-schuim aanzienlijk te verminderen.
Bij procestechniek varieert de aanpak afhankelijk van de complexiteit van het product. Eenvoudige structuren profiteren van strooksnijden, randscheiding en sprongsnijtechnieken die vervormingsfactoren minimaliseren. Complexe geometrieën vereisen een ontleding van de meslijn, waarbij gesloten snijpaden met overlappende meeraderige patronen worden vermeden om de compressiespanning tijdens het snijproces te minimaliseren.
Uitdaging 2: Het genereren van puin en stof
De lage taaiheid van het schuim en de cellulaire structuur zorgen ervoor dat er tijdens herhaalde gereedschapsbewegingen deeltjes ontstaan, waardoor er luchtverontreiniging ontstaat die de productkwaliteit en de veiligheid op de werkplek in gevaar kan brengen.
Effectieve bestrijding van verontreiniging:
Er zijn twee belangrijke methoden om stofvorming effectief aan te pakken. Het aanbrengen van een lossingsmiddel is een standaardmethode voor algemene snijwerkzaamheden en vormt een barrière die de deeltjesvorming vermindert. De industriestandaardmethode omvat het lamineren van een OPP-beschermfolie op het schuimoppervlak. Hoewel dit leidt tot meer materiaalverspilling, zorgt het wel voor schonere snijprocessen.
Uitdaging 3: Moeilijkheden bij afvalverwijdering
Dik EVA-schuim in combinatie met kleine gatdiameters zorgt voor aanzienlijke problemen bij het verwijderen van materiaal. EVA-schuim op maat snijden proces. Traditionele methoden schieten vaak tekort bij precisietoepassingen.
Traditionele methoden en hun beperkingen:
Uitwerpsystemen met pinnen maken gebruik van externe bevestigingssystemen voor het uitwerpen van afval, maar een onjuiste werking kan krassen op schuimoppervlakken veroorzaken, wat tot productdefecten leidt. Extractiemesmethoden, die veel gebruikt worden bij roterende snijbewerkingen, blijken ineffectief voor dikke materialen met kleine openingen.
De ultieme oplossing: asynchrone verwerking
Asynchrone verwerking vertegenwoordigt de meest geavanceerde benadering van EVA-schuim precisiesnijden, waarbij gelijktijdige oplossingen voor alle drie de belangrijkste uitdagingen worden geboden door middel van geavanceerde productietechnieken.
Dit industrieel schuimsnijden De techniek omvat het scheiden van het bovenste materiaallaagje met een asynchroon invoersysteem, terwijl het stansen van het onderste materiaallaagje synchroon verloopt. Het schuim en de rugfolie worden afzonderlijk ingevoerd, waardoor optimale omstandigheden voor nauwkeurig snijden ontstaan.
Uitgebreide voordelen van asynchrone verwerking
Het asynchrone bewerkingsproces biedt een krachtige, geïntegreerde oplossing voor de belangrijkste problemen bij het stansen van EVA-schuim:
- Materiaalbesparing: Het bespaart niet alleen EVA-schuim, maar optimaliseert ook het gebruik van andere materialen.
- Automatische afvalverwijdering: Terwijl de bovenste materiaalstrook wordt verzameld, wordt het buitenframe van het EVA-schuimafval tegelijkertijd verwijderd, waardoor het afvalverwerkingsproces wordt geautomatiseerd.
- Verbeterde randkwaliteit: De inherente spanningsverdeling tijdens de asynchrone aanvoer vermindert het probleem van de schuine rand aanzienlijk.
- Verbeterde stofbeheersing: Dit gestroomlijnde proces beheert en beperkt het stof dat vrijkomt effectief, wat leidt tot een schonere werkplek en een schoner product.
Toepassingen en toleranties van gestanst EVA-schuim
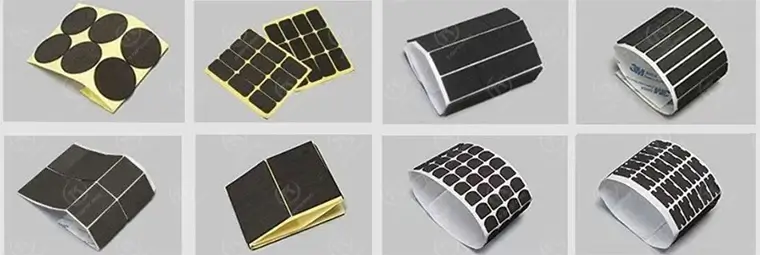
EVA-schuim stansen bedient diverse industrieën die behoefte hebben aan:
- EVA-schuimpakkingen voor afdichtingstoepassingen.
- EVA-schuim inzetstukken voor beschermende verpakkingen.
- Vormen op maat met een snijtolerantie van ±0,1 mm voor schuim.
- EVA-schuim is verkrijgbaar in verschillende diktes, van 1 mm tot 100 mm, afhankelijk van de snijmethode.
De juiste snijmethode voor EVA-schuim kiezen
Bij het selecteren snijtechnieken voor EVA-schuim, overwegen:
- VolumevereistenBij massaproductie is stanssnijden de beste methode; prototypes lenen zich beter voor CNC-bewerking.
- ComplexiteitEenvoudige geometrische vormen werken met traditionele methoden; complexe vormen vereisen oscillerende messensystemen.
- DikteStandaard stansmethode voor materialen <30 mm; gespecialiseerde methoden voor dikkere materialen.
- KwaliteitseisenPrecisietoepassingen vereisen asynchrone verwerking.
- MilieuproblemenStofgevoelige omgevingen vereisen geavanceerde snijmethoden.
Conclusie
Het beheersen van het stansen van EVA-schuim vereist een grondig begrip van materiaaleigenschappen, snijtechnologieën en procesoptimalisatiestrategieën. Geavanceerde verwerkingstechnieken zijn essentieel geworden voor het behalen van concurrerende productieresultaten.
TOPKONING, als professional fabrikant van zelfklevende EVA-schuimtape, combineert diepgaande materiaalkennis met geavanceerde verwerkingsmogelijkheden om superieure resultaten te leveren. stansoplossingen voor EVA-schuim in uiteenlopende industriële toepassingen, van elektronica tot de automobielindustrie.