導入
EVAフォームのダイカットにおいては、メーカーは専門知識と技術を必要とする特有の課題に直面します。EVA(エチレンビニルアセテート)フォームは、優れたクッション性、衝撃吸収性、断熱性、耐湿性、耐薬品性により、包装、断熱、保護用途の主力素材となっています。.
この記事では、EVA フォーム処理の重要な側面を説明し、最も一般的な製造上の課題を克服するための専門的なソリューションを紹介します。.
ダイカット EVA フォームとは何ですか?
EVA フォームのダイカットとは、さまざまな切断方法を使用して EVA フォーム材料を正確な形状とサイズに切断するプロセスを指します。. EVA フォームのダイカット プロセスは、電子機器のパッケージングから自動車用途まで、さまざまな業界にわたるカスタム フォーム ソリューションを作成するために不可欠です。.
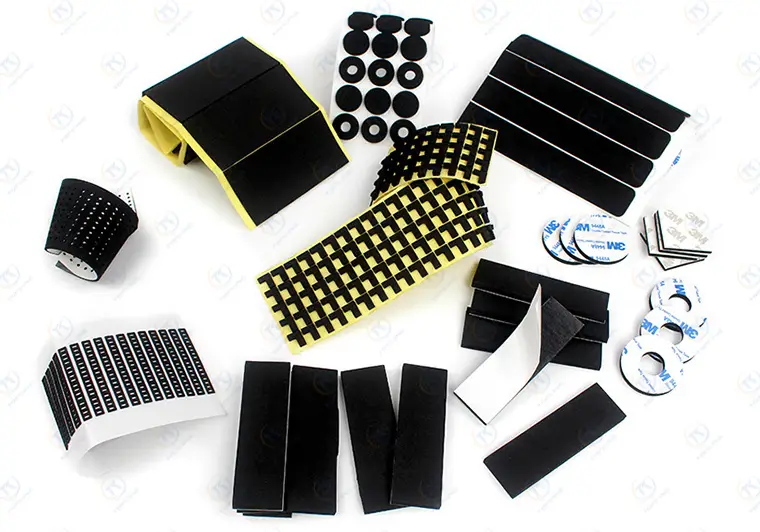
ダイカット用EVAフォームの主な特性
EVA フォームは、ダイカット プロセスに影響を与える独自の特性を備えています。
- 厚さの範囲: 通常は 1 ~ 2 mm ですが、特殊な用途では最大 5 mm まで可能です。.
- 弾性: 弾性限界が低く、柔軟性が中程度です。.
- フォーム構造: セル構造のため、切断時に粉塵が発生する場合があります。.
- 圧縮耐性: 圧力を受けると変形する傾向がある。.
- 靭性が低い: 精密な切断が困難になります。.
4つの主要なEVAフォーム切断技術
いくつかの方法が採用されている EVAフォームダイカット. それぞれの技術には、生産効率、品質、費用対効果に直接影響する独自の利点と制限があります。.
CNC切断機
CNC フォーム切断は標準的な長方形製品に最適で、次のような利点があります。
- コンピュータ制御によるグラフィック変換。.
- シミュレーションによる切断パスの最適化。.
- 幾何学的形状に対する優れた切断精度。.
- 制限: 複雑なカスタム シェイプを処理できません。.
ダイカットプレス(伝統的な方法)
従来の EVA フォームのダイカット方法は次のようになります。
- プロセス: パンチプレス操作用のスチールルールダイを作成します。.
- 容量: 厚さ 0 ~ 30 mm の材料の主な処理方法。.
- 課題: 厚さが 30 mm を超える材料では、多くの顧客が受け入れ難いと感じる変形や面取りエッジが発生することがよくあります。.
CNCルーター/彫刻
以下の用途に特化した EVA フォーム切断技術:
- 用途: キスカットまたはスルーカットを必要とする EVA フォームインサート。.
- 設備: マルチヘッド CNC ルーター (1 対 4、1 対 6 構成)。.
- 欠点: 処理速度が遅い、騒音レベルが高い、粉塵が大量に発生する。.
振動ナイフ切断(推奨)
最も先進的なEVAフォーム製造ソリューション:
- テクノロジー: 0 ~ 100 mm の厚さの材料に対応する高振幅振動ナイフ システム。.
- 汎用性: 幾何学的およびカスタムの EVA フォーム切断プロジェクトの両方を処理します。.
- 利点:
- 高価な金型は必要ありません。.
- 斜めのエッジの問題を解消します。.
- 破片発生ゼロ。.
- 小穴加工用のオプションのスピンドルアタッチメント。.
- 環境に優しいプロセス。.
EVAフォームのダイカットにおける3つの重要な課題
EVA フォームのダイカットには、角度のついたエッジ、ほこり、そして廃棄物の除去の難しさという 3 つの大きな運用上の悩みの種があります。.
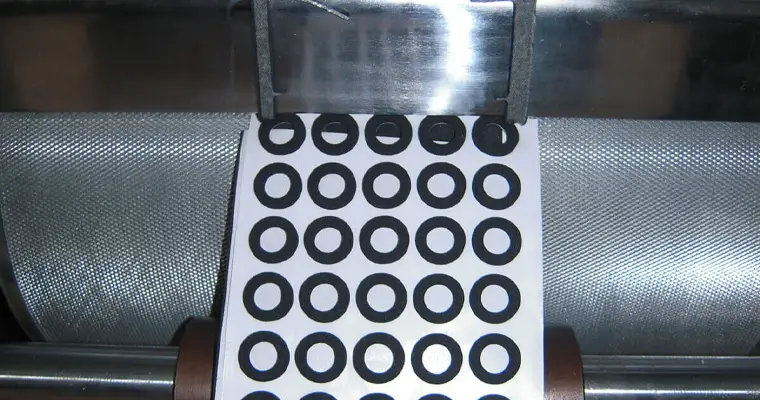
解決方法は次のとおりです。
課題1:フォームダイカットにおけるベベルエッジ
フォームの厚さが厚く、切断時の圧縮が加わると、表面が変形し、特にロータリーダイカットでは顕著になります。この問題は、製造業者がアプリケーションに正確できれいなエッジを必要とする場合に特に深刻になります。.
エッジコントロールのためのプロフェッショナルソリューション:
ツールの最適化は、面取りエッジへの対策の最前線です。両刃切削工具を片刃ナイフに交換し、内側は直線、外側は角度付きの切削形状を採用することで、EVAフォームのエッジ面取りを大幅に削減できます。.
プロセスエンジニアリングにおいては、製品の複雑さに応じてアプローチが異なります。シンプルな構造の場合、ストリップカット、エッジセパレーション、ジャンプカットといった技術が変形要因を最小限に抑える上で効果的です。複雑な形状の場合、ナイフライン分割が必要となり、複数のワイヤーパターンが重なり合う閉じた切断経路を避け、切断プロセス全体を通して圧縮応力を最小限に抑えます。.
課題2:ゴミやほこりの発生
フォームの靭性が低く細胞構造が弱いため、ツールの反復動作中に粒子が発生し、空気中の汚染物質が放出され、製品の品質と作業環境の安全性が損なわれる可能性があります。.
効果的な汚染制御:
粉塵発生を効果的に抑制する方法として、主に2つの方法があります。離型剤の塗布は、一般的な切断作業における標準的なアプローチであり、粒子発生を抑制するバリアを形成します。業界標準の方法は、フォーム表面にOPP保護フィルムをラミネートする方法です。この方法は材料の無駄は増えますが、よりクリーンな切断作業を実現します。.
課題3:廃棄物の除去の難しさ
厚いEVAフォームと小さな穴径の組み合わせは、抽出中に大きな課題を引き起こします。 カスタムEVAフォームカッティング プロセス。従来の方法は、精密なアプリケーションを扱う場合には不十分であることが多い。.
従来の方法とその限界:
エジェクターピンシステムは、廃棄物の排出に外部固定具を使用しますが、操作が不十分だとフォーム表面に傷がつき、製品不良を引き起こす可能性があります。回転切断作業で一般的に使用される抽出ブレード方式は、開口部が狭く厚い材料には効果がありません。.
究極の解決策:非同期処理
非同期処理 最も洗練されたアプローチを表しています EVAフォームの精密切断, 高度な製造技術を通じて、3 つの主要な課題すべてに同時にソリューションを提供します。.
これ 工業用フォーム切断 この技術は、下層材料のダイカット動作を同期させながら、非同期供給システムで上層材料を分離するものです。フォームとバッキングフィルムはそれぞれ個別に供給され、精密な切断に最適な条件が整います。.
非同期処理の包括的な利点
非同期操作プロセスは、EVAフォームのダイカットにおける主な問題に対して、強力で統合されたソリューションを提供します。
- 材料の節約: EVA フォームを節約するだけでなく、関連する他の材料の使用も最適化されます。.
- 自動廃棄物除去: 上部材料ストリップが収集されると、EVAフォーム廃棄物の外枠も同時に除去され、廃棄物処理プロセスが自動化されます。.
- エッジ品質の向上: 非同期送り中の固有の応力分散により、角度付きエッジの問題が大幅に軽減されます。.
- 強化されたダストコントロール: この合理化されたプロセスにより、発生した粉塵が効果的に管理・封じ込められ、作業スペースと製品の清潔さが向上します。.
ダイカットEVAフォームの用途と許容範囲
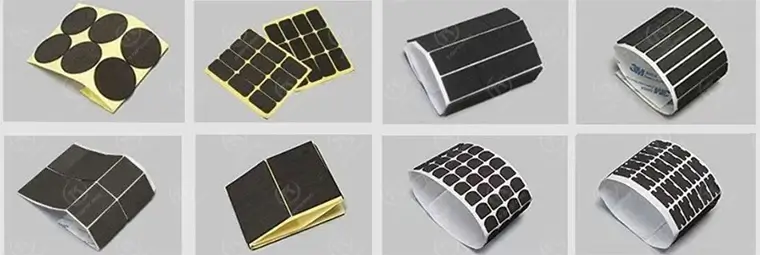
EVAフォームのダイカット 多様な業界のニーズに対応:
- EVAフォームガスケット シーリング用途向け。.
- 保護梱包用の EVA フォームインサート。.
- フォーム切断許容差が ±0.1mm のカスタム形状。.
- EVA フォームの厚さは、切断方法に応じて 1 mm から 100 mm まで選択できます。.
適切なEVAフォーム切断方法の選択
選択する場合 EVAフォームの切断技術, 、 考慮する:
- ボリューム要件: 大量生産にはダイカットが適しており、プロトタイプには CNC 方式が適しています。.
- 複雑: シンプルな形状は従来の方法で機能しますが、複雑な形状には振動ナイフ システムが必要です。.
- 厚さ: 30mm 未満の場合は標準的なダイカット、厚い材料の場合は特殊な方法を使用します。.
- 品質要件: 精密アプリケーションでは非同期処理が必要です。.
- 環境問題: 粉塵に敏感な環境では、高度な切断方法が必要です。.
結論
EVAフォームのダイカットをマスターするには、材料特性、切断技術、そしてプロセス最適化戦略に関する包括的な理解が必要です。競争力のある製造成果を達成するには、高度な加工技術が不可欠となっています。.
トップキング, 、プロとして 粘着EVAフォームテープメーカー, は、材料に関する深い知識と高度な処理能力を組み合わせて、優れた ダイカットEVAフォームソリューション 電子機器から自動車製造まで、さまざまな産業用途に使用されています。.