Introdução
Quando se trata de corte e vinco de espuma EVA, os fabricantes enfrentam desafios únicos que exigem conhecimento e técnicas especializadas. A espuma EVA (etileno vinil acetato) tornou-se o material preferido para embalagens, isolamento e aplicações de proteção devido às suas excelentes propriedades de amortecimento, absorção de impacto, isolamento térmico, resistência à umidade e resistência à corrosão química.
Este artigo explora os aspectos críticos do processamento de espuma EVA e fornece soluções profissionais para superar os desafios de fabricação mais comuns.
O que é corte e vinco de espuma EVA?
O corte de espuma EVA refere-se ao processo de cortar materiais de espuma EVA em formas e tamanhos precisos usando vários métodos de corte. O processo de corte e vinco de espuma EVA é essencial para a criação de soluções personalizadas em espuma para diversos setores, desde embalagens eletrônicas até aplicações automotivas.
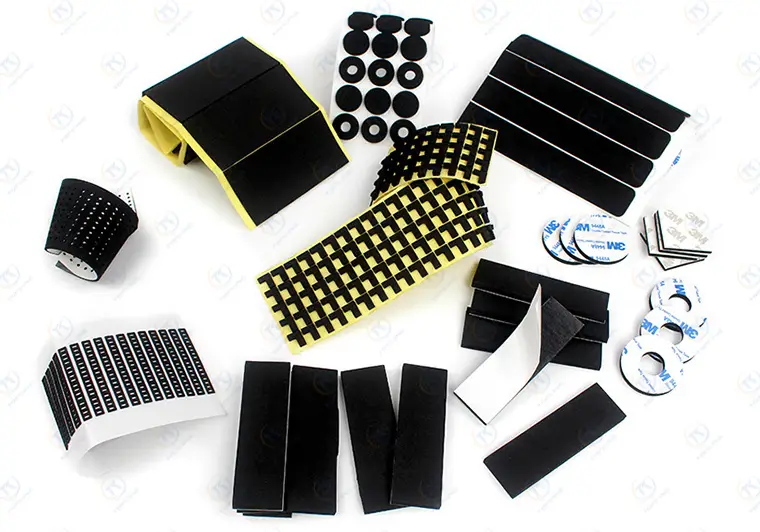
Principais propriedades da espuma EVA para corte e vinco
A espuma EVA apresenta características únicas que impactam o processo de corte e vinco:
- Faixa de espessura: Normalmente de 1 a 2 mm, com capacidade para até 5 mm em aplicações especializadas.
- Elasticidade: Flexibilidade moderada com baixos limites elásticos.
- Estrutura da espuma: Estrutura celular que pode gerar poeira durante o corte.
- Resistência à compressão: Tendência a deformar-se sob pressão.
- Baixa resistência: Dificulta o corte de precisão.
4 técnicas principais de corte de espuma EVA
Vários métodos são empregados para Corte de espuma EVA. Cada técnica oferece vantagens e limitações distintas que impactam diretamente a eficiência da produção, a qualidade e a relação custo-benefício.
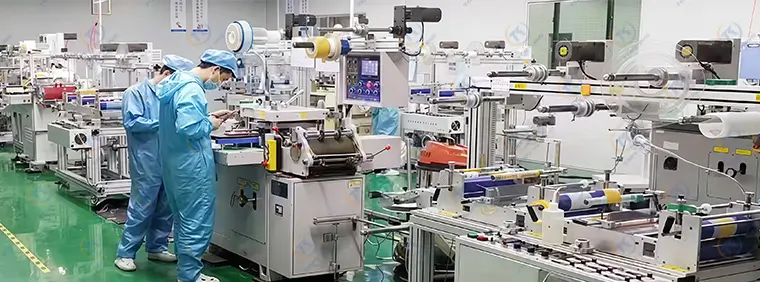
Máquinas de corte CNC
O corte CNC de espuma é ideal para produtos retangulares padrão, oferecendo:
- Conversão gráfica controlada por computador.
- Otimização simulada de trajetória de corte.
- Precisão de corte excepcional para formas geométricas.
- Limitação: Não é possível lidar com formas personalizadas complexas.
Prensa de corte e vinco (método tradicional)
O método convencional de corte de espuma EVA envolve:
- Processo: Criação de matrizes de aço para operações de prensa de estampagem.
- Capacidade: Método principal para materiais com espessura de 0 a 30 mm.
- Desafio: Materiais com espessura superior a 30 mm frequentemente apresentam deformações e bordas chanfradas que muitos clientes consideram inaceitáveis.
Roteador CNC/Gravação
Técnicas especializadas de corte de espuma EVA para:
- Aplicação: Inserções de espuma EVA que requerem corte parcial ou corte total.
- Equipamento: Fresadoras CNC com múltiplas cabeças (configurações 1 para 4, 1 para 6).
- Desvantagens: Velocidade de processamento lenta, níveis de ruído elevados, geração excessiva de poeira.
Corte com faca oscilante (recomendado)
A solução mais avançada para a fabricação de espuma EVA:
- Tecnologia: Sistemas de corte oscilante de alta amplitude para materiais com espessura de 0 a 100 mm.
- Versatilidade: Ideal para projetos de corte de espuma EVA, tanto geométricos quanto personalizados.
- Vantagens:
- Não são necessárias ferramentas de corte caras.
- Elimina problemas com bordas chanfradas.
- Produção zero de detritos.
- Acessório de eixo opcional para perfuração de furos pequenos.
- Processo ecologicamente correto.
3 Desafios Críticos no Corte e Vinco de Espuma EVA
O corte de espuma EVA apresenta três grandes dificuldades operacionais: bordas angulares, poeira e remoção de resíduos complexa.
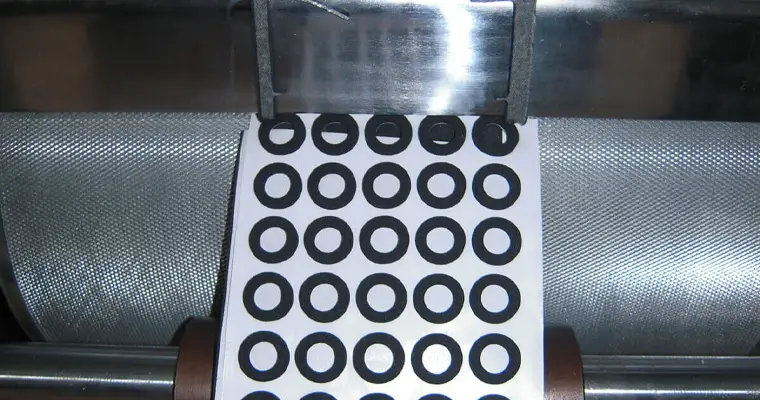
Eis como resolvê-los:
Desafio 1: Bordas chanfradas no corte de espuma
A alta espessura da espuma, combinada com a compressão durante o corte, cria deformações na superfície, particularmente severas no corte rotativo. Esse problema torna-se especialmente crítico quando os fabricantes precisam de bordas precisas e limpas para suas aplicações.
Soluções profissionais para controle de borda:
A otimização das ferramentas é a primeira linha de defesa contra bordas chanfradas. Substitua ferramentas de corte com bisel duplo por lâminas de corte simples e implemente uma geometria de corte com ângulo interno e externo para reduzir significativamente o chanfro nas bordas da espuma EVA.
Em engenharia de processos, a abordagem varia de acordo com a complexidade do produto. Estruturas simples se beneficiam de técnicas de corte em tiras, separação de bordas e corte por saltos, que minimizam os fatores de deformação. Geometrias complexas exigem a decomposição da linha de corte, evitando trajetórias de corte fechadas com padrões de múltiplos fios sobrepostos para minimizar a tensão de compressão durante todo o processo de corte.
Desafio 2: Geração de detritos e poeira
A baixa resistência da espuma e sua estrutura celular causam a geração de partículas durante a operação repetitiva de ferramentas, criando contaminação do ar que pode comprometer a qualidade do produto e a segurança do ambiente de trabalho.
Controle eficaz da contaminação:
Existem dois métodos principais para combater eficazmente a geração de poeira. A aplicação de um agente desmoldante é uma abordagem padrão para operações de corte em geral, criando uma barreira que reduz a formação de partículas. O método padrão da indústria envolve a laminação de uma película protetora de OPP na superfície da espuma, embora isso aumente o desperdício de material, garante operações de corte mais limpas.
Desafio 3: Dificuldades na Remoção de Resíduos
A espuma EVA espessa, combinada com orifícios de pequeno diâmetro, cria desafios significativos de extração durante o processo. corte personalizado de espuma EVA processo. Os métodos tradicionais muitas vezes não são suficientes quando se trata de aplicações de precisão.
Métodos tradicionais e suas limitações:
Os sistemas de pinos ejetores utilizam fixações externas para a remoção de resíduos, mas uma operação inadequada pode riscar superfícies de espuma, causando defeitos no produto. Os métodos de extração por lâmina, comuns em operações de corte rotativo, mostram-se ineficazes para materiais espessos com pequenas aberturas.
A solução definitiva: Processamento assíncrono
Processamento assíncrono representa a abordagem mais sofisticada para corte de precisão em espuma EVA, oferecendo soluções simultâneas para todos os três principais desafios por meio de técnicas avançadas de fabricação.
Esse corte de espuma industrial A técnica envolve a separação do material da camada superior com um sistema de alimentação assíncrona, mantendo a operação de corte sincronizada para o material da camada inferior. A espuma e o filme de suporte passam por operações de alimentação separadas, criando condições ideais para um corte de precisão.
Benefícios abrangentes do processamento assíncrono
O processo de operação assíncrona oferece uma solução poderosa e integrada para os principais problemas no corte de espuma EVA:
- Economia de materiais: Além de conservar a espuma EVA, também otimiza o uso de outros materiais envolvidos.
- Coleta automática de resíduos: À medida que a tira de material superior é recolhida, a estrutura externa do resíduo de espuma EVA é removida simultaneamente, automatizando o processo de descarte de resíduos.
- Qualidade de borda aprimorada: A distribuição de tensão inerente durante a alimentação assíncrona atenua significativamente o problema da borda angulada.
- Controle de poeira aprimorado: Esse processo simplificado gerencia e contém eficazmente a poeira gerada, resultando em um ambiente de trabalho e um produto mais limpos.
Aplicações e tolerâncias do corte de espuma EVA
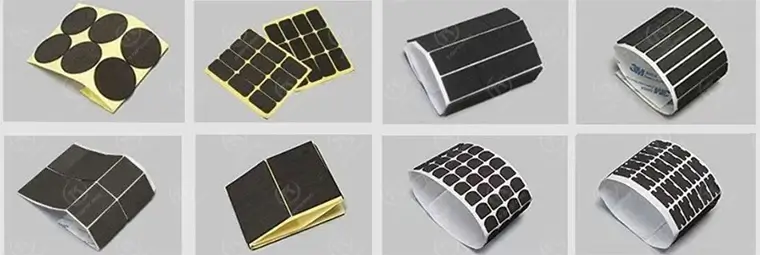
Corte e vinco de espuma EVA Atende a diversos setores que exigem:
- Juntas de espuma EVA para aplicações de vedação.
- Inserções de espuma EVA para embalagens protetoras.
- Formas personalizadas com tolerâncias de corte de espuma de ±0,1 mm.
- Opções de espessura da espuma EVA de 1 mm a 100 mm, dependendo do método de corte.
Como escolher o método correto de corte de espuma EVA
Ao selecionar técnicas de corte de espuma EVA, Considere:
- Requisitos de volumeA produção em larga escala favorece o corte por matriz; os protótipos são mais adequados aos métodos CNC.
- ComplexidadeGeometrias simples funcionam com métodos tradicionais; formas complexas requerem sistemas de corte oscilante.
- GrossuraCorte padrão para materiais com espessura inferior a 30 mm; métodos especializados para materiais mais espessos.
- Requisitos de qualidadeAplicações de precisão exigem processamento assíncrono.
- preocupações ambientaisAmbientes sensíveis à poeira exigem métodos de corte avançados.
Conclusão
Dominar o corte de espuma EVA requer uma compreensão abrangente das propriedades do material, das tecnologias de corte e das estratégias de otimização do processo. Técnicas avançadas de processamento tornaram-se essenciais para alcançar resultados competitivos na fabricação.
REI TOP, como profissional fabricante de fita adesiva de espuma EVA, combina profundo conhecimento de materiais com recursos avançados de processamento para oferecer produtos de qualidade superior. soluções de espuma EVA para corte e vinco em diversas aplicações industriais, desde a eletrônica até a fabricação automotiva.