Introducción
Al troquelar espuma EVA, los fabricantes se enfrentan a retos únicos que requieren conocimientos y técnicas especializados. La espuma EVA (etileno acetato de vinilo) se ha convertido en el material predilecto para aplicaciones de embalaje, aislamiento y protección gracias a sus excelentes propiedades de amortiguación, absorción de impactos, aislamiento térmico, resistencia a la humedad y resistencia a la corrosión química.
Este artículo explora los aspectos críticos del procesamiento de espuma EVA y proporciona soluciones profesionales para superar los desafíos de fabricación más comunes.
¿Qué es el troquelado de espuma EVA?
El troquelado de espuma EVA se refiere al proceso de cortar materiales de espuma EVA en formas y tamaños precisos utilizando varios métodos de corte. El proceso de troquelado de espuma EVA es esencial para crear soluciones de espuma personalizadas en múltiples industrias, desde envases electrónicos hasta aplicaciones automotrices.
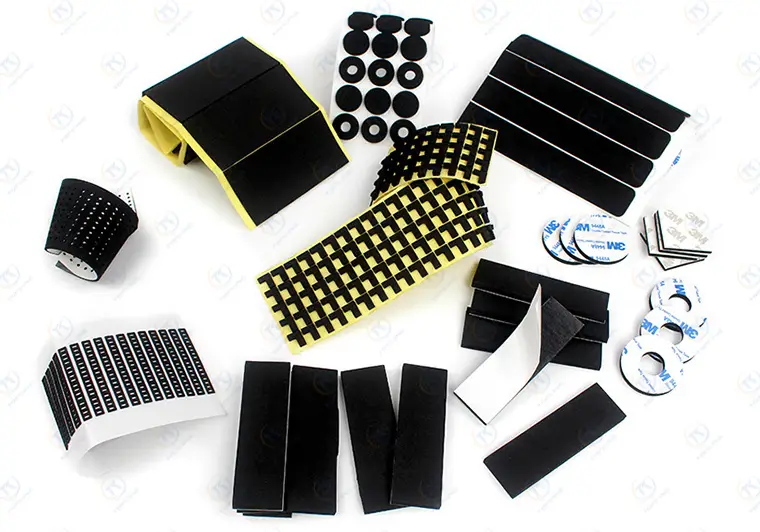
Propiedades clave de la espuma EVA para troquelado
La espuma EVA presenta características únicas que impactan en el proceso de troquelado:
- Rango de espesor: Generalmente de 1 a 2 mm, con capacidades de hasta 5 mm para aplicaciones especializadas.
- Elasticidad: Flexibilidad moderada con límites elásticos bajos.
- Estructura de espuma: Construcción celular que puede generar polvo durante el corte.
- Resistencia a la compresión: Tendencia a deformarse bajo presión.
- Baja tenacidad: Hace que el corte de precisión sea un desafío.
4 técnicas principales de corte de espuma EVA
Se emplean varios métodos para Troquelado de espuma EVA. Cada técnica ofrece distintas ventajas y limitaciones que inciden directamente en la eficiencia de la producción, la calidad y la rentabilidad.
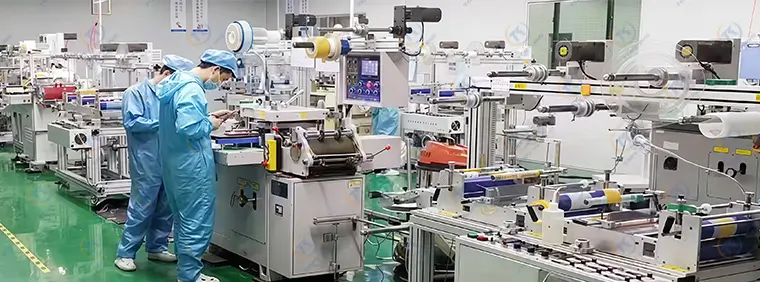
Máquinas de corte CNC
El corte de espuma CNC es ideal para productos rectangulares estándar y ofrece:
- Conversión gráfica controlada por computadora.
- Optimización de trayectoria de corte simulada.
- Precisión de corte excepcional para formas geométricas.
- Limitación: No se pueden manejar formas personalizadas complejas.
Prensa troqueladora (método tradicional)
El método convencional de troquelado de espuma EVA implica:
- Proceso: Creación de matrices de reglas de acero para operaciones de punzonadora.
- Capacidad: Método primario para materiales de 0 a 30 mm de espesor.
- Desafío: Los materiales que superan los 30 mm de espesor a menudo sufren deformaciones y bordes biselados que muchos clientes consideran inaceptables.
Enrutador/grabado CNC
Técnicas especializadas de corte de espuma eva para:
- Aplicación: Insertos de espuma EVA que requieren corte superficial o corte pasante.
- Equipo: Fresadoras CNC multicabezal (configuraciones 1 a 4, 1 a 6).
- Desventajas: Velocidades de procesamiento lentas, altos niveles de ruido, generación excesiva de polvo.
Corte con cuchilla oscilante (recomendado)
La solución más avanzada para la fabricación de espuma EVA:
- Tecnología: Sistemas de cuchillas oscilantes de alta amplitud para materiales de 0 a 100 mm de espesor.
- Versatilidad: Maneja proyectos de corte de espuma eva tanto geométricos como personalizados.
- Ventajas:
- No se requieren costosas herramientas de troquelado.
- Elimina los problemas de bordes biselados.
- Producción cero de escombros.
- Accesorio de husillo opcional para perforar agujeros pequeños.
- Proceso respetuoso con el medio ambiente.
3 desafíos críticos del troquelado de espuma EVA
El troquelado de espuma EVA presenta tres grandes dolores de cabeza operativos: bordes angulados, polvo y difícil eliminación de residuos.
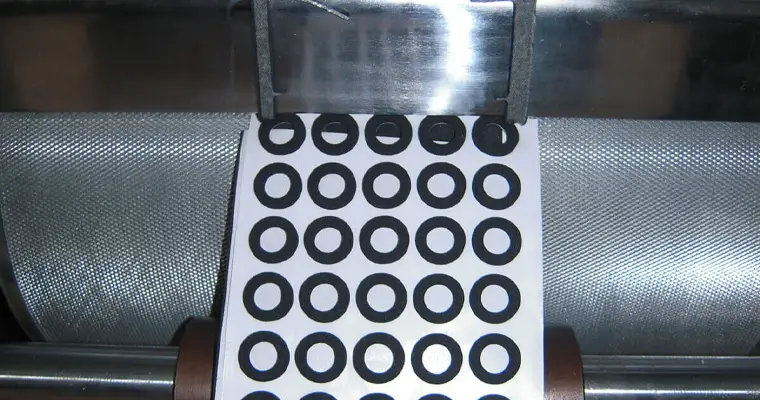
Aquí te explicamos cómo resolverlos:
Desafío 1: Bordes biselados en troquelado de espuma
El alto espesor de la espuma, combinado con la compresión durante el corte, genera deformaciones superficiales, especialmente graves en el troquelado rotativo. Este problema se vuelve especialmente problemático cuando los fabricantes necesitan bordes precisos y limpios para sus aplicaciones.
Soluciones profesionales para el control de bordes:
La optimización de herramientas es la primera línea de defensa contra los bordes biselados. Reemplace las herramientas de corte de doble bisel por cuchillas de un solo filo e implemente una geometría de corte recta interna y angular externa para reducir significativamente el biselado de los bordes de la espuma EVA.
En la ingeniería de procesos, el enfoque varía según la complejidad del producto. Las estructuras simples se benefician del corte en tiras, la separación de bordes y las técnicas de corte por salto que minimizan los factores de deformación. Las geometrías complejas requieren la descomposición de la línea de corte, evitando trayectorias de corte cerradas con patrones de múltiples alambres superpuestos para minimizar la tensión de compresión durante todo el proceso de corte.
Desafío 2: Generación de escombros y polvo
La baja tenacidad de la espuma y la estructura celular provocan la generación de partículas durante la acción repetitiva de la herramienta, lo que crea contaminación en el aire que puede comprometer la calidad del producto y la seguridad del entorno de trabajo.
Control eficaz de la contaminación:
Dos métodos principales abordan eficazmente la generación de polvo. La aplicación de agente desmoldante proporciona un enfoque estándar para las operaciones de corte generales, creando una barrera que reduce la formación de partículas. El método estándar de la industria consiste en la laminación de una película protectora de OPP sobre la superficie de la espuma. Si bien esto aumenta el desperdicio de material, garantiza operaciones de corte más limpias.
Desafío 3: Dificultades para la eliminación de residuos
La espuma EVA gruesa combinada con diámetros de orificios pequeños crea importantes desafíos de extracción durante la corte de espuma eva personalizado proceso. Los métodos tradicionales a menudo resultan insuficientes cuando se trata de aplicaciones de precisión.
Métodos tradicionales y sus limitaciones:
Los sistemas de pasador expulsor utilizan instalaciones externas para la expulsión de residuos, pero un funcionamiento deficiente puede rayar las superficies de espuma y causar defectos en el producto. Los métodos de extracción con cuchillas, comunes en las operaciones de corte rotatorio, resultan ineficaces para materiales gruesos con aberturas pequeñas.
La solución definitiva: procesamiento asincrónico
Procesamiento asincrónico representa el enfoque más sofisticado para corte de precisión de espuma eva, ofreciendo soluciones simultáneas a los tres desafíos principales a través de técnicas de fabricación avanzadas.
Este corte de espuma industrial Esta técnica consiste en separar el material de la capa superior mediante un sistema de alimentación asíncrono, manteniendo sincronizada la operación de troquelado del material de la capa inferior. La espuma y la película de soporte se alimentan por separado, lo que crea condiciones óptimas para un corte de precisión.
Beneficios integrales del procesamiento asincrónico
El proceso de operación asincrónica ofrece una solución potente e integrada a los principales problemas en el troquelado de espuma EVA:
- Ahorro de material: No sólo conserva la espuma EVA, sino que también optimiza el uso de otros materiales involucrados.
- Eliminación automática de residuos: A medida que se recoge la tira de material superior, simultáneamente se retira el marco exterior de los desechos de espuma EVA, automatizando así el proceso de eliminación de desechos.
- Calidad de borde mejorada: La distribución de tensión inherente durante la alimentación asincrónica mitiga significativamente el problema del borde en ángulo.
- Control mejorado del polvo: Este proceso optimizado gestiona y contiene eficazmente el polvo generado, lo que da como resultado un espacio de trabajo y un producto más limpios.
Aplicaciones y tolerancias de la espuma EVA troquelada
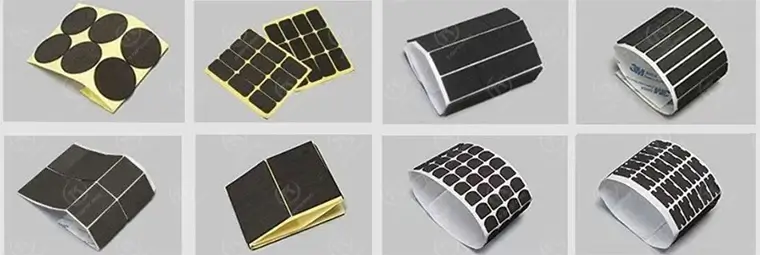
Troquelado de espuma EVA Atiende a diversas industrias que requieren:
- Juntas de espuma EVA Para aplicaciones de sellado.
- Insertos de espuma EVA para embalaje protector.
- Formas personalizadas con tolerancias de corte de espuma de ±0,1 mm.
- Opciones de espesor de espuma EVA de 1 mm a 100 mm según el método de corte.
Cómo elegir el método de corte de espuma EVA adecuado
Al seleccionar técnicas de corte de espuma eva, considerar:
- Requisitos de volumenLa producción de gran volumen favorece el troquelado; los prototipos se adaptan a los métodos CNC.
- Complejidad:Las geometrías simples funcionan con métodos tradicionales; las formas complejas requieren sistemas de cuchillas oscilantes.
- Espesor:Troquelado estándar para <30 mm; métodos especializados para materiales más gruesos.
- Requisitos de calidad:Las aplicaciones de precisión exigen procesamiento asincrónico.
- Preocupaciones ambientales:Los entornos sensibles al polvo requieren métodos de corte avanzados.
Conclusión
Dominar el troquelado de espuma EVA requiere un conocimiento profundo de las propiedades del material, las tecnologías de corte y las estrategias de optimización de procesos. Las técnicas de procesamiento avanzadas se han vuelto esenciales para lograr resultados de fabricación competitivos.
REY SUPERIOR, como profesional fabricante de cinta adhesiva de espuma EVA, combina un profundo conocimiento de los materiales con capacidades de procesamiento avanzadas para ofrecer un rendimiento superior. Soluciones de troquelado de espuma EVA en diversas aplicaciones industriales, que van desde la electrónica hasta la fabricación de automóviles.